
圆筒体焊后,在焊缝处可能会产生内凹或外凸的缺陷。
筒体纵缝内凹变形的矫正如图12-26所示。矫正时,在纵缝处作线状加热,宽度为8~20mm,温度为600℃左右,并在筒内用螺杆或千斤顶向外顶压。两次线状加热后基本上能矫正内凹缺陷。
当厚壁圆筒体焊后的圆度不符合要求时,将圆筒体置于平台上,下面垫上规格相同的短型钢,如图12-27所示。先用圆弧样板进行检查,如果筒体曲率超差,则沿筒外壁进行线状加热;如果简体曲率不足,则沿筒内壁沿轴向进行线状加热。加热后自然冷却,可反复进行几次,直至圆度符合要求。
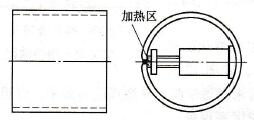
图12-26 筒体纵缝内凹变形的矫正
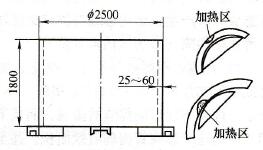
图12-27 厚壁圆筒体火焰矫正