怎样矫正实心轴弯曲
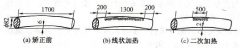
答:实心轴(Φ 82mm )弯曲 6mm 。矫正前,先在平台上找正,并垫好,如图 1(a) 所示。然后在凸面用大号焊嘴进行线状加热。第一次加热,线宽度 25mm ,中间一段宽 30mm ,加热长度 1300

答:实心轴(Φ 82mm )弯曲 6mm 。矫正前,先在平台上找正,并垫好,如图 1(a) 所示。然后在凸面用大号焊嘴进行线状加热。第一次加热,线宽度 25mm ,中间一段宽 30mm ,加热长度 1300
圆筒体焊后,在焊缝处可能会产生内凹或外凸的缺陷。 筒体纵缝内凹变形的矫正如图 12-26 所示。矫正时,在纵缝处作线状加热,宽度为 8~20mm ,温度为 600 ℃左右,并在筒内用螺杆或千
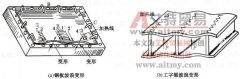
T 形梁的变形有角变形、拱变形和旁弯。图 12-18 所示为 T 形梁的变形及矫正。 图 12-18 T 形梁的变形及矫正 a) 角变形的矫正 b )拱变形的矫正 c )旁弯变形的矫正 图 12-18a 所示为 T 形梁
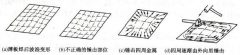
答:矫正钢板波浪变形,是将板放在平台上,压紧三个边 A 、 B 、 C ,用线状加热二先从凸面两侧平的地方开始,然后向凸起处围拢,如图 1 (a) 所示,加热线长度一般占板宽的 1/2 ~
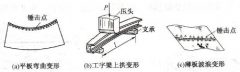
答:平板弯曲变形是凹的部位金属缩短所造成的,如图 1(a) 所示,进行锤击或碾压,使缩短了的金属拉长,即可矫正。 工字梁上拱弯曲变形,用压头如图 1(b) 所示加压,使凹的部位金属
矫正是对几何形状不合乎产品要求的钢结构进行加工,使其产生一定程度的塑性变形,从而达到产品所要求的几何形状的一种修正方法。焊接构件产生的焊接变形大部分是可以矫正的。
答:首先测出弯曲变形的大小,并找出凸出的最高点,然后在最高点附近用火焰进行线状加热,如图 1 所示,加热温度 500~600 ℃。当第一次未能全部矫平时,可再次进行加热,直至矫平
答:薄板焊后产生波浪变形,如图 1(a) 所示,锤击时,锤击部位不能是凸起的部位,这样结果只能朝反方向凸出,如图 1(b) 所示。正确的方法是锤击凸起部分四周的金属,使之产生塑性
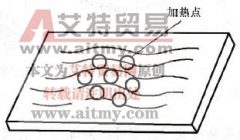
答:金属经过加工和冷却,只能缩短,不能伸长。因此矫正焊件变形之前,首先分析是由于哪一部分金属缩短所造成的。例如平板的凹凸变形,是由于凸鼓四周的金属缩短造成的,若用
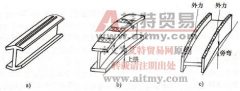
工字梁的变形有角变形、拱变形和旁弯变形三种。图 12-19 所示为工字梁的变形及矫正。 图 12-19 工字梁的变形及矫正 a) 角变形的矫正 b )拱变形的矫正 c )旁弯变形的矫正 工字梁角变