
埋弧焊要求更仔细地下料,准备坡口装配。焊接前,应将焊缝两侧50~60 mm内的一切污垢与铁锈清除掉,以免产生气孔。
埋弧焊一般在平焊位置焊接。对焊接厚20 mm以下工件时,可以采用单面焊;如果设计上有要求(如锅炉或容器)也可双面焊接。当厚度超过20 mm时,可进行双面焊接,或采用开坡口单面焊接。由于引弧处和断弧处质量不易保证,焊前应在接缝两端焊上引弧板与引出板(图12-14),焊后再去掉。为了保持焊缝成形和防止烧穿,生产中常采用各种类型的焊剂垫板(图12-15),或者先用焊条电弧焊封底。
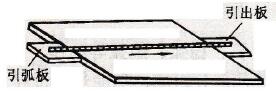
图12-14 埋弧焊引弧板与引出板
焊接筒体对接焊缝时(图12-16),工件以一定的焊接速度旋转,焊丝位置不动。为防止熔池金属流失,焊丝位置应逆旋转方向偏离焊件中心线一定距离a,其大小视简体直径与焊接速度等而定。
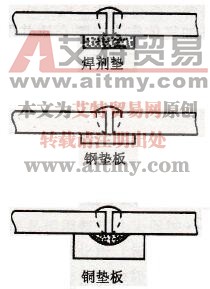
图12-15 埋弧焊垫板
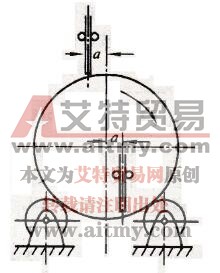
图12-16 筒体对接埋弧焊