埋弧自动焊设备与焊接过程
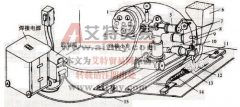
图 12-13 所示为埋弧自动焊的设备,主要包括如下组成。 图 12-13 埋弧自动焊设备 1- 焊丝盘 2- 操纵盘 3- 车架 4- 主柱 5- 横梁 6- 焊剂漏斗 7- 焊丝送进电动机 8- 焊丝送进滚轮 9- 小车电动机

图 12-13 所示为埋弧自动焊的设备,主要包括如下组成。 图 12-13 埋弧自动焊设备 1- 焊丝盘 2- 操纵盘 3- 车架 4- 主柱 5- 横梁 6- 焊剂漏斗 7- 焊丝送进电动机 8- 焊丝送进滚轮 9- 小车电动机
答:根据 GB/T12470-2003 《埋弧焊用低合金钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法为 F ×××
答: (1) 焊缝类型和焊件厚度:凡是焊缝可以保持在水平位置或倾斜度不大的焊件,不管是对接、角接和搭接接头,都可以用埋弧焊焊接,如平板的拼接缝、圆筒形焊件的纵缝和环缝、
埋弧焊角焊缝主要出现在 T 形接头、角接接头和搭接接头中,可采用船形焊或平角焊(见图 3-11 )。一般情况下,焊件易于翻转时宜用船形焊,焊件不易翻转时只能用平角焊。 图 3-11
答:常用的低碳钢和低合金钢埋弧焊用焊丝有低锰焊丝、中锰焊丝、高锰焊丝、 Mn- Mo 焊丝等。 (1) 低锰焊丝。含 Mn 量为 0.2%~0.8% ,如 H08A 。配合高锰焊剂应用于低碳钢及强度级别较低的
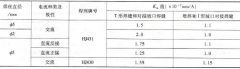
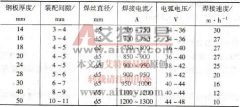
结构钢埋弧焊一般按下列程序选择焊接参数: (1) 母材与焊剂 - 焊丝的正确匹配。 (2) 能量参数选择 1) 焊接电流:主要取决于熔深,可按经验公式 s=KmI 确定。式中: s- 熔深 (mm) ; I- 焊
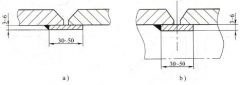
答:用焊剂垫施焊时如图 1 所示。该法要求下面的焊剂在焊缝全长都与焊件贴合,并且压力均匀,因为过松时会引起漏渣和铁水下淌,严重时会引起焊穿。在焊前装配时,根据焊件的厚
带永久衬垫埋弧焊有外加衬垫和自带衬垫两种方式,适用于结构无法实施双面焊的场合,多用于容器及管道的环缝(压力容器及管道的纵缝一般不允许接头带永久衬垫,环缝在设计焊缝
埋弧焊要求更仔细地下料,准备坡口装配。焊接前,应将焊缝两侧 50 ~ 60 mm 内的一切污垢与铁锈清除掉,以免产生气孔。 埋弧焊一般在平焊位置焊接。对焊接厚 20 mm 以下工件时,可以
埋弧焊的焊接工艺参数有能量参数和操作参数两类。前者指焊接电流、电弧电压、焊接速度;后者指焊接位置、焊接顺序、焊接方向、焊接层次、焊丝伸出长度、焊丝倾角、焊件倾角等