
以鞍钢45钢高压水除磷管道中的101个水平固定焊口为例。母材45钢,规格Φ325mm×45mm,工作压力250MPa,水压试验压力310~350MPa,采用TIC+SMAW焊工艺。
(1)焊前准备 机加工坡口(见图3-26a),以4块连接板均布平贴于管周后定位焊。
(2)打底焊 焊前200℃预热坡口两侧25min范围,两名焊工对称同步施焊,在时钟6时位置偏左约10mm处起弧,分别焊至平焊位接头。焊枪及焊丝倾角如图3-26b、c所示。焊接参数见表3-57。
表3-57 厚度为45mm的45钢厚壁管TIG+SMAW焊焊接参数
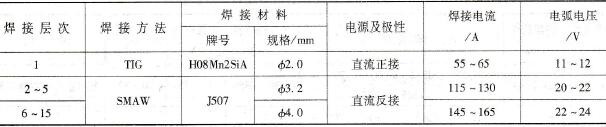
注:TIG焊其他参数:纯Ar保护,管内可不通Ar;钨极直径Φ2.5 mm,钨极伸出长度6~7mm.喷嘴长度60mm。
(3)填充、盖面焊 仍预热200℃,始焊层温150℃,6~15层100℃。仰焊位置焊接时应将焊条弯至40°~ 50°,焊后缓冷并作680℃×230min消应力热处理。升温速度240℃/h,降温速度180℃/h,至300℃后空冷。试压及无损探伤合格,接头力学性能达到要求。
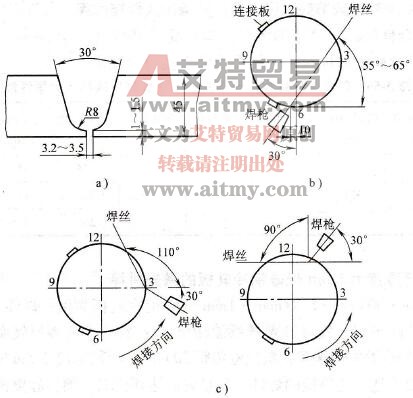
图3-26 焊接坡口,TIG焊引弧位置及焊枪、焊丝倾角
a)焊接坡口b)TIG焊引弧位置c)TIG焊枪、焊丝倾角
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )