中碳钢焊条电弧焊时,母材和焊条如何匹配
防止裂纹比照顾接头强度更重要,故未必遵守“等强原则”。因一旦致裂,再考虑接头强度就毫无意义。当然,如能做到“等强”与“无裂纹”两全其美,又何乐而不为。 下列“约定俗

防止裂纹比照顾接头强度更重要,故未必遵守“等强原则”。因一旦致裂,再考虑接头强度就毫无意义。当然,如能做到“等强”与“无裂纹”两全其美,又何乐而不为。 下列“约定俗
中碳钢的 w(C) 为 0.30%~0.60% ,熔焊焊接性随含碳量和含锰量的增加而变差。按 IIW 的碳当量计算公式,其 CE 在 0.40%~0.80% 之间,对 w(C) 接近 0.30% 且含锰不高的 Q275 、 30 、 3…
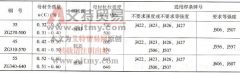
焊接性较好的中碳钢(如 35 钢)可按“等强原则”选用焊条,焊接性较差的中碳钢(如 45 钢)常按“低匹配”原则选用焊条。推荐的匹配要求见表 3-7 。 表 3-7 中碳钢按母材焊接性及接
答:在碳钢焊缝中氮是有害杂质。氮是促使焊缝产生气孔的主要原因之一。氮可提高低碳钢和低合金钢焊缝的强度,但降低焊缝的塑性和韧性。氮还是促使焊缝金属时效脆化的元素。
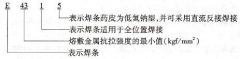
答:焊条型号是以焊条国家标准为依据,反映焊条主要特性的一种表示方法。根据 GB/T5117-1995 《碳钢焊条》标准规定,碳钢焊条型号编制方法为:字母“ E ”表示焊条; E 后的前两位数
答:焊接碳钢时焊接材料及工艺要素通常根据产品结构、材料特点、载荷性质、工作条件、施焊环境等因素进行确定。 (1) 当焊接重要或裂纹敏感性较大的结构时,常选用低氢型碱性焊
答:各种碳钢牌号编制方法如下: (1) 普通碳素结构钢。根据 GB700-2006 ,碳素结构钢的牌号有 Q195 、 Q215 、 Q235 和 Q275 四种。牌号由代表屈服强度的字母、屈服强度数值、质量等级符号
①焊前适当预热:预热温度见艾特贸易网相关文章。 ②焊后应缓冷,或采取适当保温措施。 ③宜采用较大焊缝成形系数,以避免深而窄的焊缝。为此应采用较大坡口角,最好采用 U 形
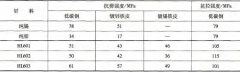
碳钢、低合金钢的钎焊是应用最为广泛的连接方式之一。其钎焊的操作要点主要有以下方面。 (1) 钎焊特点碳钢、低合金钢的钎焊具有以下特点: 1) 碳钢、低合金钢的钎焊性较好。 2)
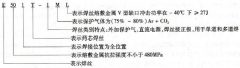
答:根据国家标准 GB/T 10045-2001 《碳钢药芯焊丝》规定,该类焊丝型号是依据熔敷金属的力学性能、焊接位置、焊丝类别特点(包括保护类型、电流类型、渣系特点)等进行分类的。碳