
正火钢06MnNbDR以低碳、高锰含细化晶粒元素铌而保证其低温韧性,焊接性良好,该钢化学成分、力学性能及低温冲击性能见表4-4~表4-6。
表4-4 06MnNbDR低温容器用钢的化学成分(质量分数,%)(GB3531-1996)

表4-5 厚度为16mm 06MnNbDR正火钢在不同温度下的力学性能
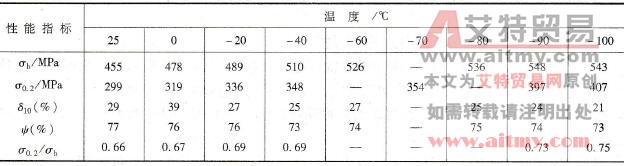
注:CB3531规定值为6~16mm正火板材:σb=390~520MPa,σs≥295MPa,δ5≥21%,-90℃AKV≥20J(正火),AKV≥14J(水淬)。
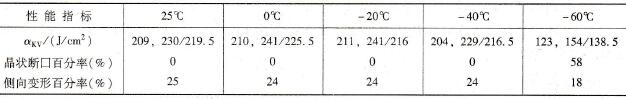
表4-6 厚度为16mm 06MnNbDR正火钢在不同温度下的冲击性能
该钢可使用焊条电弧焊、埋弧焊和气体保护焊等常规焊接方法施焊,但鉴于国内尚无配套焊丝供应,故目前暂只使用焊条电弧焊一种焊接方法。配套焊条推荐W107Ni,非低温压力容器结构件也可使用J427Nb焊条。焊前可不预热,层温宜小于300℃。焊接电流不宜过大,一般Φ4.0mm焊条不宜超过180A。焊接速度也应稍快,以免因过热引起晶粒长大,低温韧性下降。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )