如何确定热轧、正火钢的预热温度
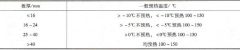
热轧、正火钢焊前是否需预热及预热温度的高低取决于: ①母材的淬硬倾向:除电渣焊和热剂焊外,一般认为碳当量 CE0.4% 时可不预热。 ②接头冷却速度:取决于焊接热输入及接头散热

热轧、正火钢焊前是否需预热及预热温度的高低取决于: ①母材的淬硬倾向:除电渣焊和热剂焊外,一般认为碳当量 CE0.4% 时可不预热。 ②接头冷却速度:取决于焊接热输入及接头散热
答: (1) 焊接方法。热轧正火钢适应各种焊接方法,主要考虑产品结构、板厚、技术要求和生产条件等因素,最为常见的焊接方法是焊条电弧焊、埋弧焊、熔化极气体保护焊、钨极氩弧
热轧正火钢由于 w(C) 普遍在 0.20% 以下,合金元素含量也较少 ( 一般质量分数在 2% ~ 3%) , CE 值在 0.40% 左右,故其熔焊焊接性良好,主要问题是裂纹敏感性和热影响区脆化。 (1) 裂纹敏
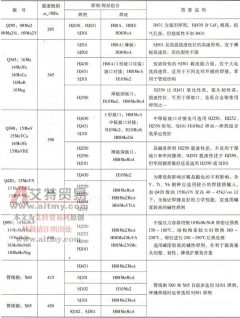
如无特殊要求,应按“等强”原则匹配,常用热轧、正火钢焊条匹配要求见表 3-11 。 表 3-11 常用热轧、正火钢焊条匹配要求 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,
除电渣焊接头焊后必须正火热处理外,其余接头是否焊后热处理应视具体情况决定: ①如无特殊规定,可不作焊后热处理。 ②焊后 550~600 ℃消除应力热处理,有助于降低硬度,提高塑
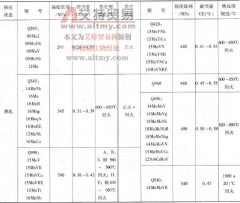
答:热轧钢是屈服点为 295~392MPa 的低合金高强度钢,主要通过合金元素的固溶强化获得高强度。为保证这类钢有较好的焊接性和缺口韧性,在热轧状态下使用时一般都控制σ s 在 340MPa
仍按“等强原则”进行匹配,但焊缝金属的强度不宜过高,以免影响接头的塑、韧性和抗裂性,一般能满足母材强度下限即可。强度级别较低者可选用含 Mn 焊丝或 Mn-Si 系焊丝,强度级
(1) 热轧钢 ①应遵守“等强”原则:不要求“等强”时,可采用“低匹配”,以提高接头塑韧性。 ②除母材强度较低,且不承受动载时可用酸性焊条外,应尽量选用低氢碱性焊条。 ③环
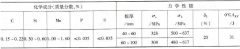
正火钢 06MnNbDR 以低碳、高锰含细化晶粒元素铌而保证其低温韧性,焊接性良好,该钢化学成分、力学性能及低温冲击性能见表 4-4~ 表 4-6 。 表 4-4 06MnNbDR 低温容器用钢的化学成分(质量
以壁厚 70mm19Mn6 钢 75t 次高压循环流化床锅炉锅筒焊接为例。采用国内锅炉厂传统的纵缝双面埋弧焊,环缝内焊条电弧焊打底,外碳弧气刨清根后埋弧焊工艺。 母材化学成分和力学性能