
12Cr1MoVG钢管多用于电站锅炉和尿素等化工设备的蒸气管道,其化学成分和力学性能见表4-72、表4-73。
表4-72 12Cr1MoVG钢化学成分(质量分数,%)(GB5310-1995)

表4-73 12Cr1MoVG钢力学性能(GB 5310-1995)

(1)焊接性分析和焊接方法选择 因含碳量和Cr、Mo、V含量都不高,Ceq<0.45%,故焊接性尚可,但有一定热裂和再热裂纹倾向。焊前必须预热,焊后必须热处理,并选择热输入较小的焊接方法。一般倾向于壁厚小于6mm时用TIG焊,璧厚大于等于6mm时用TIG+SMAW焊。
(2)焊接工艺
1)焊接材料选择:TIG焊使用TIG-R31焊丝,也可使用H08CrMoVA焊丝:SMAW焊使用R317焊条。焊丝化学成分见表4-74。
表4-74 焊丝化学成分(质量分数,%)
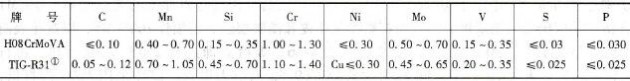
①TIG-R31是DL/T868-2004《火力发电厂焊接技术规程》规定的12Cr1MoV钢TIG焊焊丝牌号。
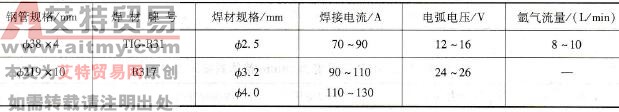
2)焊接参数:见表4-75。预热温度200~ 300℃,层温200~ 400℃。焊后热处理加热温度720~ 760℃,保温3h,降温速度小于300℃/h。
表4-75 12Cr1MoVG钢管对接焊接参数
(3)结果评定 Φ38mm×4mm接头的抗拉强度为557~568MPa,Φ219mm×10mm接头为510~516MPa,接头硬度均小于300HBS,接头力学性能完全符合要求。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )