Cr5Mo耐热钢管的气焊操作要点
对于管壁较薄的 Cr5Mo 钢管也常采用气焊焊接。其坡口准备及坡口尺寸与电弧焊相同。 气焊时应先用气焊火焰将焊口处预热到 200 ℃以上。预热时注意不要使火焰直接加热坡口,以防止钝

对于管壁较薄的 Cr5Mo 钢管也常采用气焊焊接。其坡口准备及坡口尺寸与电弧焊相同。 气焊时应先用气焊火焰将焊口处预热到 200 ℃以上。预热时注意不要使火焰直接加热坡口,以防止钝
Cr5Mo 耐热钢管采用焊条电弧焊焊接时,应注意以下要点: (1) 坡口加工 Cr5Mo 钢可以用气割加工,气割后应将表面硬化层用砂轮磨掉,且磨平磨光。气割后必须进行退火,并用 10 倍放大镜
答:电气设备用绝缘材料的耐热等级见表 5-18 。 表 5-18 电气设备用绝缘材料的耐热等级 耐热等级 代号 极限工作 温度 ( ℃ ) 绝缘材料举例 Y 90 未浸渍棉纱、丝及纸等材料或其组合物,
绝缘材料有 Y 、 A 、 E 、 B 、 F 、 H 、 C7 个耐热等级。它们的极限温度依次分别是 90 、 105 、 120 、 130 、 155 、 180 、 180 ℃。
Cr5Mo 耐热钢管通常在退火状态下供货,管材为粒状珠光体加少量铁素体的组织,其钢中的 Mo 可提高钢在高温下的力学性能,同时也可降低钢的回火脆性倾向; Cr 可提高钢的抗高温氧化
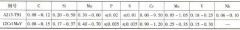
(1) 工况 A213-T91 具有良好的热强性与耐蚀性,是亚临界和超临界火电机组四大管道的理想用材; 12Cr1MoV 则是再热器联箱管接头常用材料。 DL5007-1992 标准推荐以 TIG-R40 和 R407 焊接材料进行
(1) 异种奥氏体耐热不锈钢间焊接 选用 E309-16(A302) 、 E309-15(A307) 焊条或 H1Cr25Ni13 焊丝时,焊前可不预热,焊后可不热处理,或作 870~920 ℃的热处理。焊接接头可在不含硫化物的介质中使
(1) 选用 E347-15( A137) 焊条 可用于 w(Ni)16% 奥氏体不锈钢间焊接,接头 650 ℃以下具有热强性。在不含硫化物的气体介质中使用。 750~800 ℃时具有热稳定性。 (2) 选用 E318V-15( A23…
炉管规格 Φ 114mm × 8mm ,材料美国钢种 A312-81a ,系 Cr25Ni20 型不锈耐热钢,其化学成分见表 5-28 。 表 5-28 A312-81a 钢化学成分实测值(质量分数, % ) (1) 焊接工艺采用焊条电…
12Cr1MoVG 钢管多用于电站锅炉和尿素等化工设备的蒸气管道,其化学成分和力学性能见表 4-72 、表 4-73 。 表 4-72 12Cr1MoVG 钢化学成分(质量分数, % )( GB5310-1995 ) 表 4-73 12…