
(1)焊接工艺 开I形坡日。打底焊采用国产18Ni马氏体时效钢专用焊丝,填充、盖面采用w(Ti)=0.30%、w(C)≤0.30%、w(Ni)=18%、w(Mo)=4.5%、w(Co)=8%、w(Al)=0.1%的18Ni250焊丝。共焊4道,焊接时背面必须充氩保护。焊接参数见表4-125。
表4-125 厚度为4mm 18Ni马氏体时效钢TIG焊焊接参数

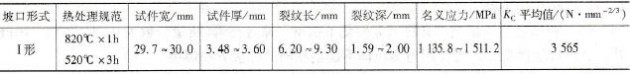
(2)结果分析 焊缝经RT检验无缺陷。焊接试板经时效后的焊缝断裂韧度见表4-126。其Kc平均值超过3365(N·mm-2/3),足以满足使用要求。
表4-126 厚度为4mm 18Ni马氏体时效钢焊接接头经时效后的焊缝断裂韧度
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )