马氏体时效钢的熔焊焊接性
马氏体时效钢是以 Fe 、 Ni 为基(按含 Ni 量分为 18Ni 、 20Ni 、 25Ni 三类),通过马氏体相变和时效,析出金属间化合物以达到强化效果,又不失其韧性的高强度钢,其焊接性也优于一般

马氏体时效钢是以 Fe 、 Ni 为基(按含 Ni 量分为 18Ni 、 20Ni 、 25Ni 三类),通过马氏体相变和时效,析出金属间化合物以达到强化效果,又不失其韧性的高强度钢,其焊接性也优于一般
马氏体时效钢可以采用 TIG 、 MIG 、和 EBW 等焊接方法,但鉴于该类钢必须以低热输入法焊接,故 TIG 焊是较佳选择。 MIG 焊的熔敷效率远高于 TIG 焊,但保护效果欠佳。 EBW 焊在真空条件
应与母材有相近的化学成分,而且必须严控 O 、 N ( 50 × 10-6% )、 H ( 5 × 10⁻⁶%) 含量, C 、 S 含量也越少越好,且绝不能高于母材,此外 Ti 含量须适度控制。在如此严格要求下,只能
(1) TIG 焊 冷丝可选用φ (Ar) ≥ 99. 99% 或φ (He) 80%+ φ( Ar ) 20% ;热丝选用φ (He)75%+ φ (Ar)25% 。 (2) MIG 焊 喷射过渡用φ (Ar) ≥ 99. 99% ;…
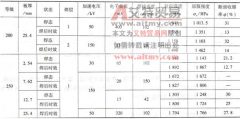
(1) TIG 焊 采用Φ 1.6mm 马氏体时效钢专用焊丝,电源极性:冷丝焊用直流反接,热丝焊用交流,背面须通氩保护。表 4-119 为焊接参数举例。 (2) MIG 焊 可采用短路过渡、喷射过渡和脉冲喷
真空电子束焊的保护效果优于任何气体保护焊,故在条件许可情况下应尽量选用。 18Ni 马氏体时效钢真空电子束焊典型焊接参数及接头力学性能见表 4-123 。一种规格Φ 610mm 的马氏体时效
(1) 焊接工艺 开 I 形坡日。打底焊采用国产 18Ni 马氏体时效钢专用焊丝,填充、盖面采用 w(Ti)=0.30% 、 w(C) ≤ 0.30% 、 w(Ni)=18% 、 w(Mo)=4.5% 、 w(Co)=8% 、 w(Al…