
(1)工况 白口铸铁轧辊经长期使用后发生表面局部剥离,剥离区域面积30cm2,深15~25mm。剥离层化学成分为:w(C)3. 6%,w(Si)0.5%,w(Mn)0.6%,w(S)0.05%,w(P)0.10%,组织为莱氏体+渗碳体。要求补焊处的耐磨性和硬度与母材相当,而白口铸铁焊接性之差已是众所周知的事实。
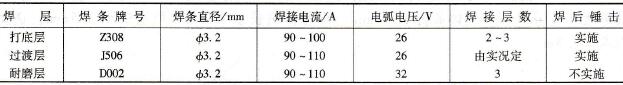
(2)焊接工艺 以焊条电弧焊补焊。焊前先清除尚未脱落剥离层后,打磨出金属光泽,然后开出如图6-12a所示浅底坡口。采用三层焊方式:打底层以焊接性好的纯镍焊条Z308焊接,以防止裂纹;然后以结构钢焊条J506作为过渡;最后以特制堆焊焊条D002焊盖面层,以取得接近母材耐磨性能。遵循常规铸铁电弧冷焊工艺,由坡口底部向上逐层施焊(见图6-12b),交流不摆动焊,层温小于100℃,除盖面层外,逐层锤击,并控制锤击温度不小于300℃,焊接参数见表6-7。过渡层宜焊至离焊件表面2~3mm,盖面耐磨层须留有精磨加工余量。

图6-12 坡口形式及焊层示意图
a)坡口形式(r>2mm,R>5mm)b)各焊层示意
表6-7 白口铸铁件补焊焊接参数
(3)结果评定 补焊后焊件加工到尺寸后,表面硬度仍大于55HRC,达到预期效果。焊件表面有少许弧坑裂纹,但不影响使用。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )