试述铸铁焊条型号编制技术方法
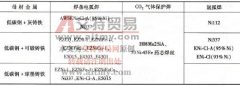
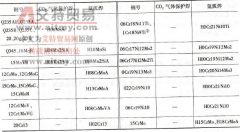
答:根据 GB/T 10044-2006 《铸铁焊条及焊丝》标准规定,焊条型号是根据熔敷金属的化学成分和用途划分的。字母“ E ”表示焊条;字母“ Z ”表示用于铸铁焊接;在“ EZ ”后用熔敷金属

答:根据 GB/T 10044-2006 《铸铁焊条及焊丝》标准规定,焊条型号是根据熔敷金属的化学成分和用途划分的。字母“ E ”表示焊条;字母“ Z ”表示用于铸铁焊接;在“ EZ ”后用熔敷金属
答: (1) 塑料风扇的安装 用木榔头或橡皮榔头将外风扇敲打装于电机风扇轴伸上。之后用外挡圈将风扇卡住。拨动扇叶或盘动轴伸,观察风扇是否轴向摆动或蹭端盖,轴向推拉风扇,检
答:铸铁补焊时,在焊缝及热影响区均会产生马氏体转变,形成淬硬组织。 当采用低碳钢焊条焊接铸铁时,即使采用较小的焊接热输入,母材金属在第一层焊缝中的比例也高达 25%~30%
答:铸铁的焊接有冷焊法、热焊法两种。 冷焊的特点: (1) 工艺简单,劳动条件好。 (2) 焊前不预热,可降低生产成本。 (3) 焊件在冷状态焊接,受热小,熔池小,所以焊接不受焊缝空间
答:铸铁补焊时,往往会在焊缝和母材金属交界的熔合线上,生成一层白口铸铁 (Fe3C) ,称为白口。严重时会使整个焊缝断面白口化,白口层硬度高达 600 HB ,极难进行机械加工。 防止
铸铁与低碳钢焊接时,由于铸铁在冷却结晶过程中对冷却速度十分敏感,而且强度低、硬而脆、塑性差,因而焊接性很差。二者在焊接时主要存在以下问题: 1) 铸铁与钢焊接时,受铸铁
非铁金属及铸铁焊丝牌号用两个字母“ Hs ”表示焊丝,牌号的第一位数字表示焊丝的化学组成类型:“ 1 ”表示堆焊硬质合金类型,“ 2 ”表示铜及铜合金类型,“ 3 ”表示铝及铝合金
铸铁电弧热焊法的三个关键环节是:选择正确的加热部位、控制加热温度和焊后缓冷。 (1) 预热预热设备一般用焦炭地炉火箱式电炉,也可用其他简易木炭、木柴炉。当铸件尺寸不大时
答:含碳量大于 2.11% 的铁碳合金称为铸铁。铸铁的组织可以理解为在钢的组织基体上分布有不同形状、大小、数量的石墨。 铸铁的分类方法很多,根据碳存在的形式可分为三种: (1)
答:避免产生裂纹,主要是从减小或消除焊接应力着手,常采用的措施方法有: (1) 热焊法。焊前将铸件预热到 600~700 ℃,工作温度不低于 400 ℃,这样就可以减少焊接应力。焊后再立即