
HT200车床导轨铸造缺陷补焊 缺陷尺寸80mm×100mm×100mm,位置如图6-3所示。
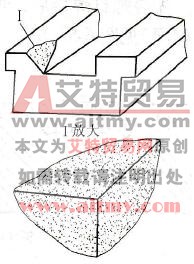
图6-3 导轨铸造缺陷示意图
由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料造型。选用Φ8mm Z248焊条,焊接电流450~480A;电弧沿坡口面来回移动,并适当指向已补焊部分,连续焊至缺口被填满,且略高于导轨表面,然后以长弧加热焊缝全部表面后再停弧。焊缝元气孔、夹渣、裂纹,硬度HBS148~189,熔合区母材局部最高硬度HBS235,可机加工,且焊缝色泽与母材基本一致。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )