铸造铝合金的气焊补焊操作要点
铝合金铸件在汽车、拖拉机工业中广泛应用于制造发动机气缸体、气缸盖等。铝合金铸件在铸造或使用后,常常不可避免地出现一些缺陷或损伤,如缩孔、疏松、夹渣、裂纹及断裂等,

铝合金铸件在汽车、拖拉机工业中广泛应用于制造发动机气缸体、气缸盖等。铝合金铸件在铸造或使用后,常常不可避免地出现一些缺陷或损伤,如缩孔、疏松、夹渣、裂纹及断裂等,
大多数铸钢件,如齿轮、齿圈等,都是采用中碳钢浇注而成的。因此它们的气焊补焊工艺基本上和中碳钢气焊焊接工艺相似。 补焊时一般都选用低合金钢焊丝,如 H30CrMnSiA 或 H18CrMoA 等
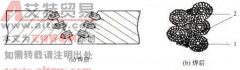
气焊火焰的温度比电弧温度低得多,且对铸件的加热和冷却都比较缓慢,但却可以有效地防止白口、裂纹和气孔,故补焊灰铸铁的焊缝质量较好,焊后易于切削加工。然而气焊铸铁时会
灰铸铁补焊时必须使用中性焰或轻微碳化焰。常用的补焊方法有热焊法、加热减应区法和冷焊法三种。 1) 热焊法。热焊法要求先将铸件整体或局部预热到暗红色 (600~700 ℃ ) ,补焊过程
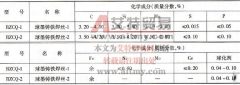
由于气焊焊补具有火焰温度低、加热及冷却缓慢的特点,因而对减弱球墨铸铁焊接接头产生白口及马氏体形成的倾向是有利的,同时由于火焰温度低,可以减少球化剂的蒸发,促使焊缝
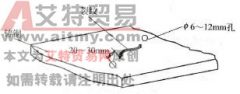
顶水顶气顶压补焊技术一般要采取泄漏判断和现场处理两个步骤。 首先要对泄漏处的介质进行检查和判断。一般设备维护中泄漏处介质都为蒸汽。但介质为易燃易爆物时不应采用补焊法
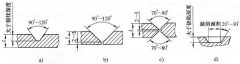
采用气焊补焊铸铁时,预热气焊、不预热气焊等焊补方法虽然焊前准备上各有差异,但都遵循下述原则。 焊补质量的好坏与准备工作关系很大。一般情况下,准备工作所花费的工时要超
电弧冷焊时,对深坡口铸件的焊接,由于焊缝层数多,体积大,焊接应力也很大,容易引起焊缝与基本金属的剥离。在这种情况下,可以采用下述措施:第一,采用多层焊并采用适当的
电渣焊热源温度较低 (1650 ~ 2000 ℃ ) ,加热和冷却都比较缓慢,因而能有效地避免白口产生,获得加工性能好、与母材性能相同且颜色一致的焊缝。此外,由于电源功率大并采用 1 ~
HT200 车床导轨铸造缺陷补焊 缺陷尺寸 80mm × 100mm × 100mm ,位置如图 6-3 所示。 图 6-3 导轨铸造缺陷示意图 由于缺陷处于边角,拘束度不大,故焊前可不预热,但在缺陷周围须以耐火材料