
Φ340/Φ290mm×25mm的4Cr13马氏体不锈钢铸管,因铸造能力限制,必须接长。
(1)焊接工艺 以焊条电弧焊方法拼接:①开如图5 -18所示的U形坡口;②选用Φ4. 0mm的A107奥氏体不锈钢焊条;③焊前预热300℃以上,层温不小于200℃;④多层多道转动焊,焊接电流160~ 180A,盖面层最后补上一道退火焊道,层间注意清理。
(2)生产应用 以上述焊接工艺施焊,未出现裂纹,RT探伤合格,可以在生产中应用。
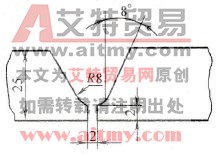
图5-18 厚壁铸管焊接坡口
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )