怎样进行45°倾斜管对接的焊接
答:这种管子的焊接是介于垂直固定管和水平固定管之间的一种焊接操作。焊接分成前后两半圈进行,如图 1 所示。前半圈的起焊位置,应在焊口最低点 B 前方 10mm 的 A 点。从 A 点引燃

答:这种管子的焊接是介于垂直固定管和水平固定管之间的一种焊接操作。焊接分成前后两半圈进行,如图 1 所示。前半圈的起焊位置,应在焊口最低点 B 前方 10mm 的 A 点。从 A 点引燃
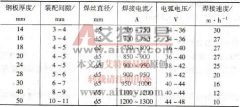
结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-38 。 表 3-38 结构钢对接接头实芯焊丝 CO2 气体保护焊推荐焊接参数 注: 1 .表列焊接速度只指自动焊焊接速度。 2 .表中
答:由于水平固定管焊缝是环形,在焊接过程中需经过仰焊、立焊、平焊等几个位置,因此焊条角度变化较大,操作比较困难,如图 1 所示。 图 1 水平固定管施焊示意图 (1) 小直径管的
答:用焊剂垫施焊时如图 1 所示。该法要求下面的焊剂在焊缝全长都与焊件贴合,并且压力均匀,因为过松时会引起漏渣和铁水下淌,严重时会引起焊穿。在焊前装配时,根据焊件的厚
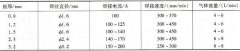
结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数见表 3-46 。 表 3-46 结构钢无衬垫对接接头药芯焊丝 CO2 气体保护焊推荐焊接参数 (部分原创文章应编辑稿费需求,每篇需要
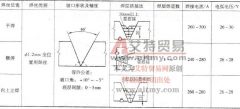
答:首先按操作规程进行焊前准备。通常对于焊件板厚大于 16mm 时,可采用开坡口焊接,由于是悬空焊接,坡口应尽量采用机械加工,以保证装配间隙小于 1mm ,否则容易产生焊穿。 在
答:探伤表面打磨光滑,粗糙度不超过 6.3 μ m ,以保证良好的声波耦合。 探伤时,探头的移动速度不大于 150mm/s ,相邻两次探头移动间隔至少有探头宽度 10% 的重叠。为了使波束尽可能
(1)单股铜导线的直接连接。小截面单股铜导线连接方法如图1所示,先将两导线的芯线线头作X形交叉,再将它们相互缠绕2~3圈后扳直两线头,然后将每个线头在另一芯线上紧贴密绕
结构钢对接接头手工钨极氩弧焊典型焊接参数见表 3-36 。 表 3-36 结构钢对接接头手工钨极氩弧焊典型焊接参数 注:电源极性为直流正接。电弧电压随弧长而变,以 8 ~ 10V 为宜。保护气
答:螺栓拧得过紧,则垫圈下母线部分被压缩,母线的截面减小。在运行中,母线通过电流发热,由于铝或铜的膨胀常数比钢大,垫圈下母线进一步被压缩,母线不能自由膨胀,此时如