
(1)工况 1060(L2)纯铝浓硝酸储罐的结构如图8-23所示。介质为w(HNO3)98%,工作状态常温常压。
(2)焊接工艺 选用纯度高于母材的铝焊丝1070A(L1),焊接坡口如图8-24所示,按常规清理到位。焊件分罐底、罐顶及简体三部分分别组焊后再总装。罐底和纵缝拼接均在平台上组焊,纵缝拼接须带100mm×80mm与焊件等厚引弧板。罐顶在锥形骨架上组焊,筒体在焊接滚轮架上组焊。均以半自动MIG焊直流反接施焊,焊接参数见表8-35。
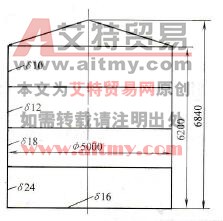
图8-23 纯铝浓硝酸储罐的结构
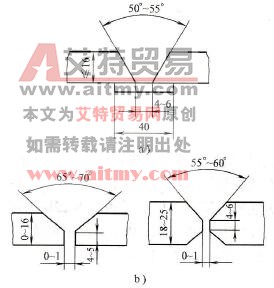
图8-24 焊接坡口形式及尺寸
a)罐底b)筒体
表8-35 厚度为10~24mm板对接接头半自动MIG焊焊接参数
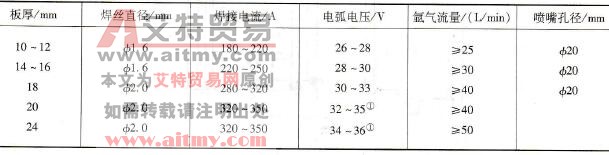
①对Φ2.0mm焊丝,电弧电压似偏高——编者注。
(3)结果评定 焊后罐底经真空检漏,罐顶经煤油渗漏,简体焊缝经20% RT检验均合格,焊接变形符合设计要求(规定罐底变形量小于50mm,实测最大变形量为20mm)。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )