铝及铝合金金属极半自动氩弧焊的操作要点
金属极氩弧焊生产效率比钨极氩弧焊高,特别是对于厚大工件,钨极氩弧焊不能进行焊接的,金属极氩弧焊可以不预热就能焊出质量良好的焊接接头。 采用金属极氩弧焊焊接,一般电弧

金属极氩弧焊生产效率比钨极氩弧焊高,特别是对于厚大工件,钨极氩弧焊不能进行焊接的,金属极氩弧焊可以不预热就能焊出质量良好的焊接接头。 采用金属极氩弧焊焊接,一般电弧
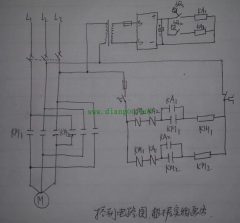
控制原理是这样的,两个接近开关分别控制两个中间继电器,其中一个中间继电器起到断开控制电机正转的交流接触器,启动控制反转的交流接触器。另一个中间继电器起到断开控制电
故障现象 产生原因 排除方法 电机无响声, 洗衣机不启动 无电源,插头或插座有毛 病,保险丝烧断 检查电路各个环节,检查插头或插 座,更换保险丝 电容器损坏 更换电容器 电机损
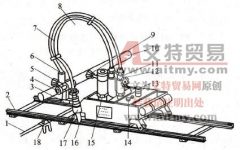
CG-1-30 型气割机是一种小车式半自动气割机。它能切割板厚为 5 ~ 60mm 的直线和圆形割件。切割速度为 50 ~ 750mm/min (无级调速),切割圆周直径为 200 ~ 2000mm 。 CG-1-30 型气割机具有构
生产线有手动、半自动、全自动操作三种工作方式。 手动操作时将旋钮旋到手动操作位置,通过现场按钮站可以独立启动/停止各设备。这种方式可以任意启动/停止每一台设备,控制
半自动熔化极氩弧焊焊接铝及铝合金时,一般采用平特性电源,这样在焊接过程中可以细调送丝速度,采用直流反接,这样对焊件及熔池表面的氧化膜有阴极破碎的作用,焊接时电弧比
半自动 CO2 气体保护焊,通常采用短路接触法引弧。由于平特性弧焊电源的空载电压低,又是光焊丝,在引弧时,电弧稳定燃烧点不易建立,使引弧变得比较困难,往往造成焊丝成段地
(1) 工况 1060(L2) 纯铝浓硝酸储罐的结构如图 8-23 所示。介质为 w(HNO3)98% ,工作状态常温常压。 (2) 焊接工艺 选用纯度高于母材的铝焊丝 1070A(L1) ,焊接坡口如图 8-24 所示,按常规清理到位
以厚度为 20mm 的纯铜压力容器焊接为例。 (1) 工况 容器简体规格Φ 384mm × 20mm ,材质纯铜;法兰规格Φ 450mm × 20mm ,材质黄铜。容器工作压力 1.1~2.3MPa ,容器结构如图 7-6 所示。 图 …