
(1)焊丝选择 与TIG焊相同,但表10-5和表10-7中的部分焊丝系TIG焊专用,并不适合于MIG焊。一般直径≤Φ1.2mm焊丝适用于短路过渡焊,Φ0.8mm、Φ1. 2mm和Φ1. 6mm焊丝可用于喷射过渡焊。
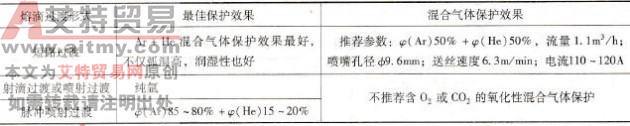
(2)保护气体 与TIG焊相同,MIG焊气体保护效果还与熔滴过渡形式有关,见表10-10。
表10-10 MIG焊气体保护效果
(3)坡口特点 如采用U形坡口,应减小根部圆角半径,以增加根部厚度。
(4)电源及极性 宜使用恒压电源,直流反接。
(5)操作技术 焊枪一般垂直于焊件,为便于观察,可略为后倾,倾斜过大会影响保护效果。弧长必须合理,过长易未焊透,过短则引起飞溅。
(6)焊接参数 ①喷射过渡时,宜用细丝、大电流,以加强电弧穿透力;②短路过渡时焊接参数为:电弧电压为20~23V,电流110~115A(最大130A),送丝速度约7m/min;③脉冲喷射过渡时,如处于平焊位,使用Φ1. 6mm焊丝和1.7m3/h纯氩保护,则电弧电压29~30V,电流280~ 325A,送丝速度(5.1~5.2) m/min;如处于立焊位,使用Φ1.2mm焊丝和0. 85m3/h纯氩或氩一氦混合气体保护,则电弧电压为21V,焊接电流110~130A,送丝速度为3. 6m/min(Ar保护)和1.4m/min(Ar+He混合气体保护)。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )