如何选择气焊时所用的气焊丝和熔剂
在气焊过程中,气焊丝的正确选用是很重要的,因为它被不断地送入熔池内,并与熔化的基体金属熔合形成焊缝。所以焊缝的质量在很大程度上和气焊丝的质量有关,为此必须给予重视

在气焊过程中,气焊丝的正确选用是很重要的,因为它被不断地送入熔池内,并与熔化的基体金属熔合形成焊缝。所以焊缝的质量在很大程度上和气焊丝的质量有关,为此必须给予重视
答:药芯焊丝有很多优点,可简单概括如下: (1) 飞溅小:由于药芯焊丝中加入了稳弧剂而使得电弧能够稳定燃烧。熔滴呈喷射状均匀过渡。故焊接时飞溅很少,且飞溅颗粒细小,落在
答:根据 GB/T12470-2003 《埋弧焊用低合金钢焊丝和焊剂》的规定,其型号分类根据焊丝一焊剂组合的熔敷金属力学性能、热处理状态进行划分。焊丝一焊剂组合的型号编制方法为 F ×××
焊丝填入熔池的方法一般有下列几种: 1) 间歇填丝法。当送入电弧区的填充焊丝在熔池边缘熔化后,立即将填充焊丝移出熔池,然后再将焊丝送入电弧区。操作手法是以左手拇指、食指
答:对焊丝质量的鉴定,主要有以下两个方面: (1) 外观检查。检查焊丝表面有无锈蚀、污物。 (2) 工艺试验。在工艺性能方面进行试焊,要求是:焊丝熔化时无过多飞溅;焊缝成形美观
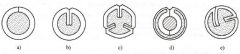
药芯焊丝是在由薄钢带卷成圆形钢管或异形钢管的同时,填满一定成分的药粉后经拉制而成的一种焊丝。药芯焊丝的截面形状对焊接工艺性能与冶金性能有很大影响。药芯焊丝的截面形
答:实芯焊丝是热轧线材经拉拔加工而成,一般只称焊丝。它广泛应用于各种自动和半自动焊接工艺中。产量大而合金元素含量少的碳钢及低合金钢线材,常采用转炉冶炼;产量小而合
焊丝是焊接时作为填充金属或同时作为导电电极的金属丝,是气体保护焊、氩弧焊和电渣焊等焊接工艺方法的焊接材料。 焊丝的分类通常有以下几种:①按焊接方法可分为 CO2 气体保护
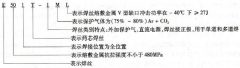
答:根据国家标准 GB/T 10045-2001 《碳钢药芯焊丝》规定,该类焊丝型号是依据熔敷金属的力学性能、焊接位置、焊丝类别特点(包括保护类型、电流类型、渣系特点)等进行分类的。碳
在气焊过程中,焊缝金属的化学成分和焊接质量在很大程度上取决于气焊丝及气焊熔剂的化学成分,因此正确选用气焊丝及气焊熔剂十分重要。 一般说来,焊接黑色金属和有色金属所用