
(1)工况 介质为海水的凝汽器钛管采用工业纯钛TTH35W,管板采用钛钢复合板TP228H+SB46,管板系双层结构,两板间距20mm,管间介质为软水,水压0.34MPa。钛管与双管板连接形式如图9-7所示。钛管规格Φ25mm×(0.5~0.7)mm,每台机组共26712道焊口。
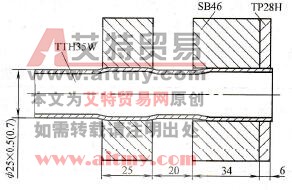
图9-7 钛管与双管板连接形式
(2)焊接方案设计 选用自动脉冲TIG焊。接头形式及电极位置如图9-8所示。采用“Z”形跳焊法以控制焊接变形,如图9-9所示。施工方式为先胀后焊,工艺流程为:凝汽器内部清理到位→管板清洗→穿管→胀管→切管→坡口清洗→封闭→焊接→检验。
(3)焊接工艺 管–管板为不填丝单层角接自熔焊,焊接参数见表9-25。个别坡口返修则使用手工TIG焊。
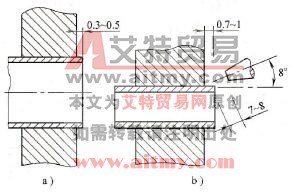
图9-8 管–管板接头形式及电极位置
a)接头形式b)电极位置
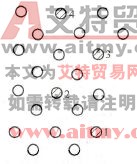
图9-9 “Z”形跳焊法跳焊顺序
表9-25 管–管板单层角接密封焊焊接参数
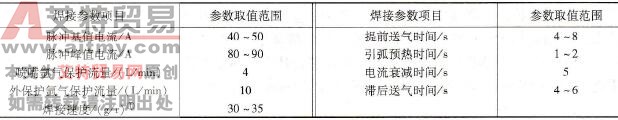
①指每转一圈(r)的熔敷金属质量(g)-编者注。
(4)结果评定 以上述工艺焊制的凝汽器质量合格,运行正常。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )