
(1)焊丝 化学成分应与母材相当,为抑制热裂敏感性和补偿焊接过程中的烧损,应适当添加部分合金元素。为抑制气孔敏感性,焊丝中应含Al、Ti、Mn、Nb等强脱氧元素。
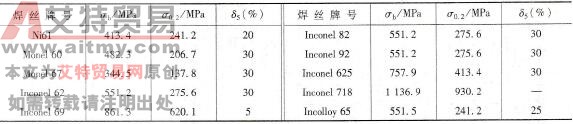
国标和美国镍基合金焊丝的化学成分及熔敷金属力学性能见表10-5~表10-7。
表10-5 美国镍基合金焊丝的化学成分(质量分数,%)
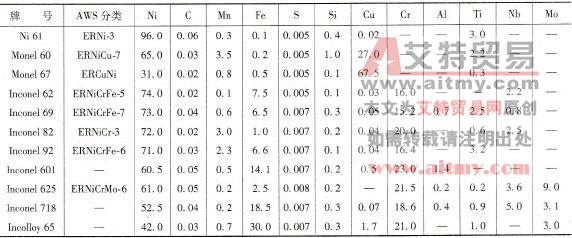
表10-6 美国镍基合金焊丝的TIG焊熔敷金属力学性能
(2)保护气体 推荐采用Ar、He或Ar-He混合气,国内以氩气为主,氦气主用于不填丝镍基合金薄板的TIG焊。φ(Ar)95%+φ(He)5%混合气用于单道焊时对防止气孔有利。
表10-7 国标镍基合金焊丝的化学成分(质量分数,%)
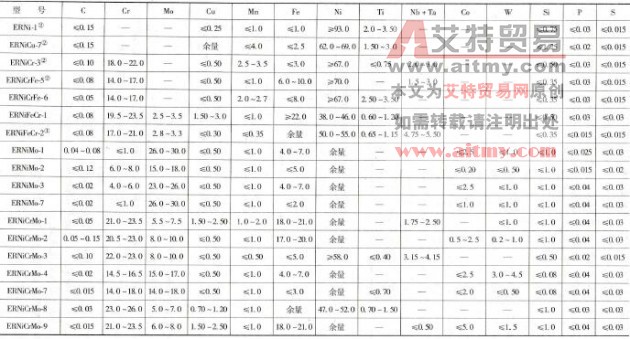
注:1.焊丝w(Al):ERNi-1≤1. 5%;ERNiCu-7≤1.25%;ERNiFeCr-1≤0.20%;ERNiFeCr-2 0.20%~0 80%;ERNiCrMo-3≤0.20%。
2.焊丝w(V):ERNiMo-1为0.20%~0.40%;ERNiMo-2≤0.50%;ERNiMo-3≤0.60%;ERNiCrMo-4≤0.35%。
3.其他元素的总量(质量分数)≤0.50%;Ni含量中包括Co。
①ERNiFeCr-2中含w(B)≤0.006%。②ERNiCr-3和ERNiCrFc-5中当有规定时,要求w(Cu)≤0.12%,w(Ta)≤0.30%。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )