
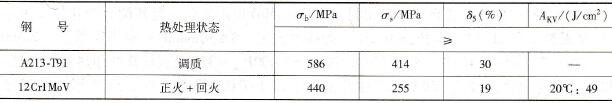
(1)工况 A213-T91具有良好的热强性与耐蚀性,是亚临界和超临界火电机组四大管道的理想用材;12Cr1MoV则是再热器联箱管接头常用材料。DL5007-1992标准推荐以TIG-R40和R407焊接材料进行TIG+SMAW焊。母材化学成分和力学性能见表11-24、表11-25。
表11-24 母材化学成分(质量分数,%)
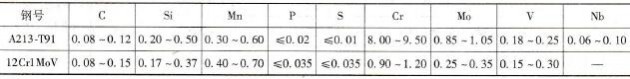
表11-25 母材力学性能
(2)焊接工艺评定 以低匹配原则按DL5007-1992标准推荐焊接材料降一个级别,选用TIG-R34、R347对规格为Φ42mm×4.5mm管子对接作焊接工艺评定。开单V形坡口,坡口参数:α=70°±5°,p=1~2mm,b=2~3mm。焊前预热300~350℃,层温250~300℃。背面须充氩保护,焊接参数见表11-26。
表11-26 Φ42mm×4.5mm管子对接焊接参数
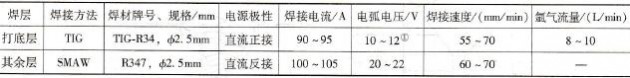
①原资料为20~22V,肯定有误,因TIG焊在90~95A电流下,不可能有20~22V电压。现修正为10~12V-编者注。
(3)产品焊接及结果评定 产品按焊接工艺评定要求焊接,接头性能完全符合要求,设备运行正常。按低匹配原则选用含钒焊接材料,有利于改善焊缝组织和接头高温性能,而背面通氩保护则是单面焊双面成形取得成功的关键。