
(1)工况 岩滩水电站混流式水轮机转轮直径8m,叶片和下环采用ZG06Cr13Ni4Mo,叶片δmax=220mm;转轮和上冠采用ZG20SiMn,转轮结构如图11-15所示。
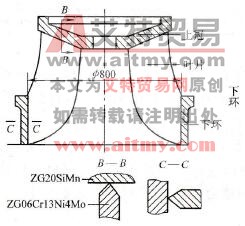
图11-15 转轮结构示意图
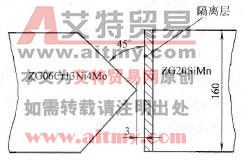
图11-16 厚壁异种钢相焊的坡口形式
(2)焊接方案确定 小型转轮异种钢焊接,过去一向采用TIG+SMAW焊,大型转轮则采用MIG焊。就厚达220mm的结构而言,其实采用富氩混合气体保护的MAG焊效果更好。经焊接试验,在φ(Ar) 95%+φ(CO2) 5%的混合比下,采用自行研制的不锈钢焊丝HS257(20Cr-13Ni),可满足设计要求。鉴于两种钢材化学成分和力学性能相差悬殊,故应在ZG20SiMn侧以HS257堆焊过渡层后再与ZG06Cr13Ni4Mo相焊。
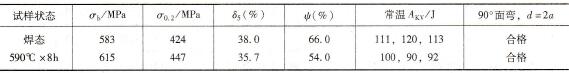
(3)焊接工艺 开K形坡口,如图11-16所示。先以HS257在ZG20SiMn侧堆焊过渡层,然后再与ZG06Cr13Ni4Mo相焊。焊接参数见表11-39。为防止变形,定位焊时应在坡口两端焊上厚钢板以增加结构刚度,待焊毕再去除。焊前预热50℃,控制层温不高于150℃。以多层多道两侧对称施焊,接头力学性能见表11-40。
表11-39 ZG20SiMn/ZG06Cr13Ni4Mo对接MAG焊焊接参数
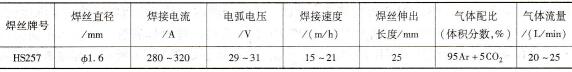
表11-40 ZG20SiMn/ZG06Cr13Ni4Mo对接接头力学性能
(4)结果评定 所有焊缝均100%PT、Urr检验合格,转轮运行正常。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )