
以火力发电厂过热器集箱蒸汽出口钢管(规格为Φ194mm×15mm的12Cr1MoV)与20g主汽管的焊接为例,DL 5007-1992《电力建设施工及验收技术规范》规定以TIG+SMAW施焊。
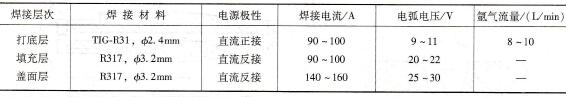
(1)焊接工艺 ①焊接材料选择:12Cr1MoV与20g相焊时,必须从焊接材料中补充一部分Cr、Mo、V合金元素以避免焊缝被20g稀释,可选择TIG-R31焊丝和E5515-B2-V(R317)焊条;②焊接坡口:开单V形坡口:α=60°±5°,p=1.5~2.0mm,b=3~5mm;③定位焊:焊长20mm,3处均布,焊前预热150~250℃,焊接电流110~120A;④焊接层次:以图11-6a顺序焊5层并逐层锤击,焊接参数见表11-19;⑤焊后热处理:焊后立即进行(720~750)℃×1h消应力退火,规范如图11-6b所示。
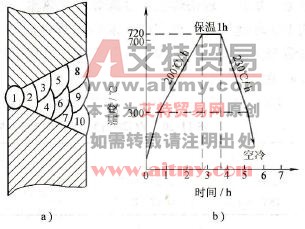
图11-6 焊接顺序及焊后热处理规范
a)焊接顺序b)焊后热处理规范
(2)结果评定 焊缝经100% RT检验合格,硬度检验符合要求(母材HBS197、199;焊缝HBS268、270、271),投产后运行正常。
表11-19 焊接参数
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )