
(1)工况 以工作温度95℃,介质NaOH水溶液的二闪沉降槽为例。简体为12mm厚Q235,顶盖为厚6mm 316L,两者均衬厚3mm N6,故涉及N6/Q235及N6/316L间焊接,共有A、B类对接焊缝300多米及2000余条塞焊缝。主要焊接问题是气孔、热裂及晶粒长大。
(2)焊接工艺
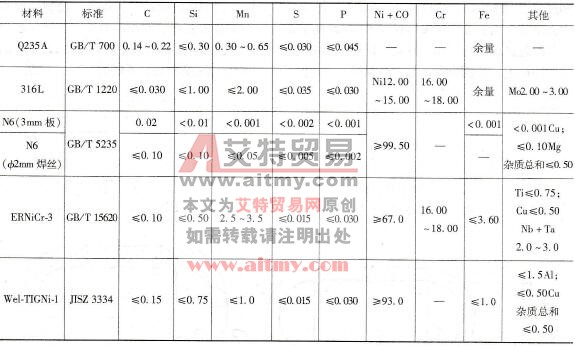
1)焊丝选择:N6间焊接用同质焊丝N6;N6/Q235焊接用ERNiCr-3焊丝;N6/316L焊接用Wel-TIGNi-1焊丝。母材及焊丝化学成分见表11-51。
表11-51 母材及焊丝化学成分(质量分数,%)
2)焊接参数见表11-52。
3)操作指示:①Ni对杂质S、P、O等以及铁离子污染极为敏感,故坡口或工装夹具都必须仔细清理;②N6/Q235间拼接焊缝结构如图11-30所示,其中焊道1、2使用ERNiCr-3焊丝,焊道3和塞焊缝使用N6板条作填充金属,电弧偏向镍板和焊丝,焊接参数同N6间焊接。层间去净NiO后,就不会出现热裂纹;③所有塞焊缝焊接参数均同拼接焊缝。
表11-52 N6/Q235、N6/316L间的TIG焊焊接参数
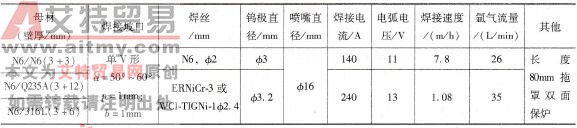
注:N6与ERNiCr-3均可以WCl-TIGNi-1代替,效果相同。
(3)结果评定 接头无缺陷,性能符合设计要求,两闪沉降槽运行正常。
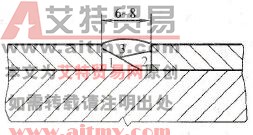
图11-30 N6/Q235间拼接焊缝的结构
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )