低碳钢与低合金钢的焊接工艺要点有哪些
答:低合金结构钢是在碳素钢的基础上,加入少量或微量合金元素,使碳素钢的组织发生变化,从而获得较高的屈服点和冲击韧性的钢。在所有的金属材料中,低碳钢具有最优良的焊接

答:低合金结构钢是在碳素钢的基础上,加入少量或微量合金元素,使碳素钢的组织发生变化,从而获得较高的屈服点和冲击韧性的钢。在所有的金属材料中,低碳钢具有最优良的焊接
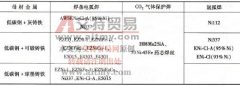
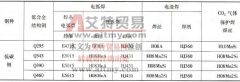
答:常用的低碳钢和低合金钢埋弧焊用焊丝有低锰焊丝、中锰焊丝、高锰焊丝、 Mn- Mo 焊丝等。 (1) 低锰焊丝。含 Mn 量为 0.2%~0.8% ,如 H08A 。配合高锰焊剂应用于低碳钢及强度级别较低的
由于低碳钢含碳量低,焊接性好,其具有以下焊接特点:①塑性很好,淬火倾向很小,焊缝和近缝区不易产生裂纹;②一般焊前不需预热,但对厚度大的结构或在寒冷地区焊接时,可将
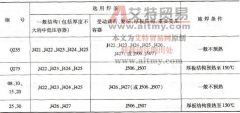
生产中,低碳钢多采用焊条电弧焊,其焊接要点主要有以下方面。 (1) 焊接用焊条。低碳钢焊条电弧焊时主要采用 J422 型焊条,对重要结构也可采用 J506 型、 J507 型焊条。几种低碳钢焊
除极厚板(压力容器规定厚度≥ 38mm ,一般焊接结构厚度≥ 50mm )、拘束度过大、环境温度过低的接头,一般不必预热。低碳钢各类焊接接头的预热温度见表 3-1 。 表 3-1 低碳钢各类焊
铸铁与低碳钢焊接时,由于铸铁在冷却结晶过程中对冷却速度十分敏感,而且强度低、硬而脆、塑性差,因而焊接性很差。二者在焊接时主要存在以下问题: 1) 铸铁与钢焊接时,受铸铁
低碳钢的 w(C)0.30% , w(Mn) 为 0.25%~0.80% , w(Si)0.35% ,按 IIW 碳当量公式计算,其 CE 0. 4% 。因此一般不必采取预热、控制层温和焊后热处理措施。但在下列情况下,仍应采取适当措施:…
答:低碳钢由于含碳量低,锰、硅含量少,所以通常情况下不会因焊接而产生严重的硬化组织或淬火组织。焊接时,一般不需采取特殊的工艺措施,焊接性优良。 但在少数情况下,低碳
对厚度为 1~3mm 的低碳钢薄板件的焊接,气焊是首选的焊接方法,而厚度超过 6mm 时最好采用电弧焊。气焊焊缝坡口的基本形式及尺寸见表 10-12 ,低碳钢管对接气焊的坡口形式及尺寸见表
答: (1) 焊接材料的选择应保证接头与母材强度相等,重要构件选择碱性低氢型焊条或优质焊丝。 (2) 焊前应将工件坡口附近的铁锈、油污等清理干净,采用碱性焊条时更应彻底清理干净