
以工业纯铝与纯钢的埋弧焊为例。
(1)工艺要点 ①应以铝为主组成焊缝,焊缝中应控制w(Cu)<12%~13%,否则晶界上会形成Cu-Al固溶体和CuAl2脆性共晶体,使接头力学性能降低;②焊接时宜使用铝用焊剂–纯铝焊丝的焊剂–焊丝组合。其中铝用焊剂的化学成分为:w(NaCl)20%+w(KCl)50%+w(冰晶石)30%;③按常规埋弧焊工艺操作,但要求焊丝偏离铜侧约5~7mm,以减少铜侧的热输入(因铜的熔点高于铝约400℃)。
(2)焊接参数 见表11-61。
表11-61 工业纯铝与纯铜的埋弧焊焊接参数
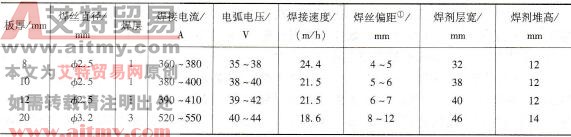
①焊丝偏距指焊丝中心线偏离铜侧坡口中心线的距离。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )