
(1)工况 汽车立板冲压模具凹模为Cr12合金钢,因刃口磨损须堆焊修复。修复部位25mm(长)×10mm(宽)×(7~8)mm(高),如图11-51所示。
(2)堆焊工艺 修复部位按图11-51b加工出堆焊坡口,预热至400℃后,以H08Mn2Si焊丝TIG焊1~2mm过渡层,再以Φ3.2mm的D517(EDCr-B-03)或D512(EDCr-B-15),或D327( EDCrMoWV-Al-15)焊条进行SMAW堆焊(原资料未提供焊条品种或牌号,上述焊条牌号由编者拟定,但未经验证,仅供读者参考——编者注)。顺序为由R处向两侧延伸,小电流慢速焊,焊接电流80~100A,一次焊厚2~3mm,层温不小于预热温度。焊后即施锤击,并覆盖石棉灰保温。经数次循环后,堆焊即告完成,随后刃磨时冷却水必须充分,以防过热。
(3)结果评定 堆焊层刃口硬度大于60HRC,无剥离现象。修复后模具运行良好。
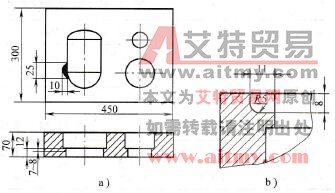
图11-51 凹模修复部位及堆焊坡口
a)凹模修复部位b)堆焊坡口
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )