采用钳形电流表判断漏电位置的技术方法
当确定了存在漏电的相线后,进一步就可判断漏电的位置了,具体方法阐述如下。 1 .在配电变压器处检测 (1) 在配电变压器处,将要检查的相线插上熔断器芯,中性线和其余两相的熔

当确定了存在漏电的相线后,进一步就可判断漏电的位置了,具体方法阐述如下。 1 .在配电变压器处检测 (1) 在配电变压器处,将要检查的相线插上熔断器芯,中性线和其余两相的熔
为使电枢电流方向与磁极产生磁通方向运行中始终处于正交关系(空间上)。必须正确地检测磁极的位置。 首先由编码器 BR 送出转子位置的信息,经过转子位置检测回路将其变换成易
一、位置控制概述 位置控制是指在指定时刻将被控对象的位置自动控制到预定目标位置,并使控制后的位置与目标位置之差保持在允许偏差内。这种控制系统称自动位置控制系统 (Aut
对应一个确定的错误信息类型的特殊存储器见表 4-21 。 表 4-21 对应一个确定的错误信息类型的特殊存储器 错误等级 错误种类 诊断存储器 用户自定义 使用了错误语句的错误代码 R7751
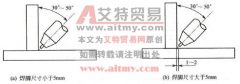
平焊时要求运弧尽量走直线,焊丝送进要求规律,不能时快时慢,钨极与焊件的位置要准确,焊枪角度要适当。几种常见接头形式平焊时,焊枪、焊丝和焊件间的相互位置见图 6-38 。
各种位置的气焊操作要领见表 6-50 。 表 6-50 不同位置的气焊操作要领 名称 操作要领 图 示 平焊 平焊采用的主要接头形式是对接,并多 用左焊法进行焊接。焊炬与焊件的角度 根据焊件
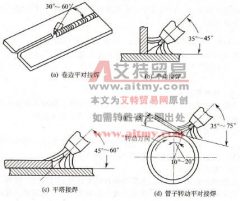
CO2 气体保护焊一般多采用左向焊法。薄板平对接焊,焊枪作直线运动,如果有间隙,焊枪可作适当的横向摆动,但幅度不宜过大,以免影响气体对熔池的保护作用。中、厚板 V 形坡口对
管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都比较熟练。焊接过程中焊条的角度随着焊接位置的不同而不断发生变化,各位置焊条角度如图 6-29 所示。 图 6-29 全位置焊接
管道全位置焊接时,熔化的金属容易下淌使焊缝成形差,传统的焊接方法采用减小焊接电流和向上焊接来克服。下向立焊焊条采用针对立焊特点的药皮由上向下焊接,提高了焊接速度,
仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平