如何进行管道向下立焊
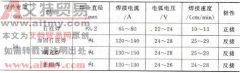
管道全位置焊接时,熔化的金属容易下淌使焊缝成形差,传统的焊接方法采用减小焊接电流和向上焊接来克服。下向立焊焊条采用针对立焊特点的药皮由上向下焊接,提高了焊接速度,

管道全位置焊接时,熔化的金属容易下淌使焊缝成形差,传统的焊接方法采用减小焊接电流和向上焊接来克服。下向立焊焊条采用针对立焊特点的药皮由上向下焊接,提高了焊接速度,
仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平
1) 拔下继电器( EFI 主继电器有“ EFI ”标记)。 2) 用欧姆表检查继电器端子间的连通情况。 1 号和 2 号端子之间应连通, 3 号与 5 号之间应不通。 3) 在给继电器的 1 号和 2 号端子之间
故障现象:回参考点动作正常,但参考点位置随机性大,每次定位都有不同的值。 故障分析:由于机床回参考点动作正常,证明机床回参考点功能有效。进一步检查发现,参考点位置虽
(1) 工况 规格为Φ 152mm × 5mm 的 6351-T4 铝合金管路对接,因在野外施工,只能进行全位置焊,为此须配备专用工装。经测算,在管线长度大于 8km 情况下经济上是可行的。 (2) 焊接方案设计
