低碳钢的碳弧气刨操作要点
可采用碳弧气刨对低碳钢进行清焊根、清除焊缝缺陷和加工坡口等操作。 低碳钢气刨后,在刨槽表面会产生一层硬化层(图 9-5 ),其深度为 0.34~0.72mm ,并随规范的变化而变化,但最深

可采用碳弧气刨对低碳钢进行清焊根、清除焊缝缺陷和加工坡口等操作。 低碳钢气刨后,在刨槽表面会产生一层硬化层(图 9-5 ),其深度为 0.34~0.72mm ,并随规范的变化而变化,但最深
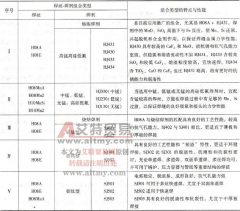
低碳钢按接头使用要求选择焊条的范例见表 3-6 。 表 3-6 低碳钢按接头使用要求选择焊条的范例 使用条件 推荐焊条牌号 一般结构件 J422、 J422Fe 、 J423 、 J424 厚板及重要结构件、承受低
应按“等强原则”匹配。可选用优质低碳钢焊丝 H08A 、 H08E ,较高含锰量焊丝 H08MnA 、 H08Mn2 、 H10Mn2 ,以及含锰、硅低碳钢焊丝 H10MnSi 。其中 H08A 、 H08E 宜配高锰高硅低氟型熔炼焊剂
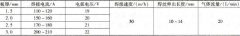
以厚度为 1.5~3mm 、 Q195A~C 板为例,采用φ (Ar)75%+ φ (CO2) 25% 混合气; H08Mn2Si φ 1.0mm 焊丝,直流反接,短路过渡焊,背面设置开有 3.5mm × 0.5mm 浅底半圆槽水冷铜垫…
应按“等强原则”匹配,并遵守下列原则: ①不同强度低碳钢焊接时,按强度较低一侧母材要求选择焊条,即按“低匹配”原则。 ②如无特殊要求,应优先选用工艺性能较好的可交直
低碳钢的可焊性良好,可采用 H08 、 H08Mn 等焊丝。焊接火焰采用中性焰,不用熔剂,一般不必进行焊前预热及焊后缓冷,适宜焊接厚 1 ~ 6mm 的钢板。厚度小于 2mm 的薄板,最好采用卷边
焊条电弧焊是最常用的一种焊接方法,多用于δ 30mm 结构件的焊接。焊接规范的确定,主要考虑焊接过程的稳定、焊缝成形的良好以及在焊缝中不产生缺陷等。对δ =3mm 的钢板,采用Φ
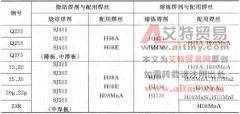
通常,在焊接一般结构时,焊丝可选 H08 、 H08A ,配合 HJ430 、 HJ431 ;焊接重要低碳钢结构时,焊丝选 H08MnA ,配合 HJ431 。具体见表 9-3 。 表 9-3 低碳钢埋弧焊焊接材料的选用 埋弧焊采用
钨极氩弧焊主要用在低碳钢的打底焊上,特别是背面无法清根和焊接,而又要求焊透并背面形成焊缝的场合。氩弧焊的氩气为 99. 9% 纯氩,填充焊丝可采用 H10MnSi 或 H05MnSiAlTiZr 等,钨极
(1) 工况 冰岛 BLAND 水轮发电机组中的密封壳体、密封环等部件,要求在低碳钢 SM41A 基体上以日方提供的焊丝 MIG 堆焊 5~6mm 的铝青铜轴衬。密封壳体结构如图 11-61 所示,基材、焊丝化学