大型灰铸铁件的CO2气体保护焊补焊工艺(实例1)
HT200 减速箱箱体裂纹补焊:裂纹长达 500mm 。用砂轮沿裂纹长度开出 V 形坡口;以Φ 0.6~1.2mm H08Mn2Si (或 ER50-6 )焊丝,直流反接,短路过渡焊补焊,采用Φ 1.2mm 焊丝的焊接电流 60~90A…

HT200 减速箱箱体裂纹补焊:裂纹长达 500mm 。用砂轮沿裂纹长度开出 V 形坡口;以Φ 0.6~1.2mm H08Mn2Si (或 ER50-6 )焊丝,直流反接,短路过渡焊补焊,采用Φ 1.2mm 焊丝的焊接电流 60~90A…
50t 级 HT200 三用联合冲剪机悬臂断裂补焊:裂纹长达 500mm 。 (1) 对接焊试验 试板尺寸 300mm × 200mm × 16mm 。焊接参数:Φ 1. 0mmH08Mn2SiA (或 ER50-6 )焊丝,直流反接,…
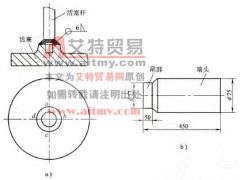
以 HT200 活塞与 Q275 钢活塞杆的 CO2 气体保护焊为例,予以说明。活塞与活塞杆的焊接结构如图 6-9 所示。 图 6-9 活塞与活塞杆的焊接结构 a) 活塞与活塞杆的焊接结构 b )活塞杆的加工尺
(1) 工况 HT200 液压成形模上镶有 45 钢钢条(见图 6-10 ),尺寸为 350mm × 15mm × 6mm ,如能以焊接取代传统的机械连接,将可取得可观的技术经济效益。 图 6-10 液压成形模横截面示意(
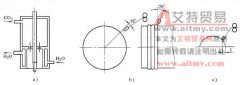
以 HT200 造纸机烘缸堆焊为例。一般烘缸内表面须热喷涂一层致密金属材料,过去使用火焰喷涂,喷涂层易剥离。改用自动 CO2 气体保护焊堆焊后得以改观。 (1) 堆焊试验 试件为Φ 300mm ×
(1) TIG 焊 冷丝可选用φ (Ar) ≥ 99. 99% 或φ (He) 80%+ φ( Ar ) 20% ;热丝选用φ (He)75%+ φ (Ar)25% 。 (2) MIG 焊 喷射过渡用φ (Ar) ≥ 99. 99% ;…
如图所示,该电路用于保护芯片内部的75Ω检测电阻,75Ω检测电阻只能经受40mA的连续电流和250mA、0.1s的瞬态电流。因此三种保护电路设计限流参数的出发点均由此产生。
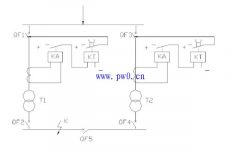
1.母线故障 母线是集中和分配电能的重要电气设备,母线发生故障,将造成大面积用户停电,电气设备遭到严重破坏,甚至使电力系统稳定运行破坏,导致电力系统瓦解,后果是十分严
(1) 线路保护范围延伸出相邻变压器及其他侧母线时,可按下列顺序考虑其保护动作时间的配合: 1) 与变压器同电压侧指向变压器的后备保护的动作时间配合; 2) 与变压器其他侧后备保
晶体管与继电器等构成的过压保护电路1: 晶体管与继电器等构成的过压保护电路2: 晶体管等构成的过压保护电路: 熔断丝与可控硅构成的过压保护电路 采用TIA31精密基准源等构成的过压