
以HT200活塞与Q275钢活塞杆的CO2气体保护焊为例,予以说明。活塞与活塞杆的焊接结构如图6-9所示。
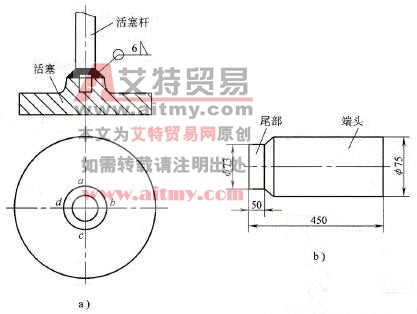
图6-9 活塞与活塞杆的焊接结构
a)活塞与活塞杆的焊接结构b)活塞杆的加工尺寸
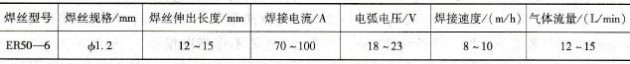
(1)焊接工艺 采用CO2气体保护焊。按a、b、c、d次序定位焊(见6.9a),每段焊长≤10mm。以氧–乙炔焰预热焊件至暗红色后进行分段退焊,焊接顺序为ab、cd、bc、da,每焊一小段即行锤击并清除飞溅。焊接参数见表6-6。焊后焊接处加热至红热状态后空冷。
表6-6 Φ75mmQ275钢活塞杆与HT200活塞CO2气体保护焊焊接参数
(2)结果评定 以上述工艺焊接,未发现焊接裂纹,焊件运转良好。
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )