如何制订焊接工艺规程
焊接工艺规程是将焊接工艺过程的内容,按一定格式写成的技术文件,它是以科学理论为指导,结合现场的生产条件,在实践的基础上总结制订出来的。工艺规程是否合理,直接关系到

焊接工艺规程是将焊接工艺过程的内容,按一定格式写成的技术文件,它是以科学理论为指导,结合现场的生产条件,在实践的基础上总结制订出来的。工艺规程是否合理,直接关系到
(1) 母材与焊丝匹配 按“等强原则”,参照 GB/T8110-1995 《气体保护电弧焊用碳钢、低合金钢焊丝》标准选用,或相应强度等级的 H08A 、 H08MnA 、 H08MnMoA 等焊丝。 (2) 焊接参数选择 1) 电源
(1) 焊接性分析 焊接的主要问题有:①熔点相差悬殊:当铝及其合金开始熔化时,还达不到钢的相变点 Ac1 ;②铝及其合金的线胀系数为钢的 2 倍,热导率为钢的 3 倍,会产生很大残余应
(1) 焊接性分析 铁与铜的物理、化学性质相近,故钢与铜及其合金焊接时可由共价结合形成牢固金属键。两者相焊的主要问题在于:①铜对氧的化学亲和力很大;②铜及其合金的熔点比
(1) 低碳钢与奥氏体钢相焊 焊接工艺条件与接头性能见表 11-14 。 表 11-14 低碳钢与奥氏体钢间焊接时的工艺条件与接头性能 (2) 中碳钢、低合金钢与奥氏体钢相焊 1) 中碳钢、低合金钢与
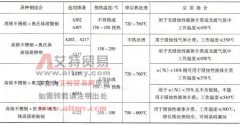
(1) 高铬不锈钢与奥氏体钢相焊 焊接工艺条件及接头应用场合见表 11-15 。 (2) 高铬耐酸耐热钢与奥氏体钢相焊 焊接工艺条件及接头性能见表 11-16 。 (3) 高铬热强钢与奥氏体钢相焊 焊接工
(1) 异种奥氏体耐热不锈钢间焊接 选用 E309-16(A302) 、 E309-15(A307) 焊条或 H1Cr25Ni13 焊丝时,焊前可不预热,焊后可不热处理,或作 870~920 ℃的热处理。焊接接头可在不含硫化物的介质中使
(1) 选用 E347-15( A137) 焊条 可用于 w(Ni)16% 奥氏体不锈钢间焊接,接头 650 ℃以下具有热强性。在不含硫化物的气体介质中使用。 750~800 ℃时具有热稳定性。 (2) 选用 E318V-15( A23…
(1) 选用 E316 -16( A102) 焊条 焊前可不预热,焊后可不热处理或作 950~1050 ℃稳定化热处理。接头可在 360 ℃以下非氧化性介质中使用。 (2) 选用 E347-15( A137) 焊条 可用于氧化性液体介质…
(1) 珠光体钢与 w(Cr)12% 型高铬钢间焊接 应选用珠光体钢焊条,可使焊缝有较好塑性及较小脆性扩散层。为进一步减小脆性扩散层,并抑制脱碳层中晶粒长大倾向,宜选用熔敷金属中含有