如何制订异种奥氏体耐酸不锈钢闻的焊接工艺
应按结构工作条件,选择焊接材料并制订焊接工艺: (1) 选用 E308-15(A107) 焊条或 H1Cr19Ni9 焊丝 焊前可不预热,焊后可不热处理,但可作 950~1050 ℃的稳定化处理。焊接接头可在 360 ℃以下

应按结构工作条件,选择焊接材料并制订焊接工艺: (1) 选用 E308-15(A107) 焊条或 H1Cr19Ni9 焊丝 焊前可不预热,焊后可不热处理,但可作 950~1050 ℃的稳定化处理。焊接接头可在 360 ℃以下
除遵守焊条电弧焊常规工艺要求外,与焊接其他钢材的区别有: (1) 预热和焊后热处理 可不预热,一般情况下也不作焊后热处理。 (2) 焊接材料选择 须同时顾及与母材的等强要求和等成
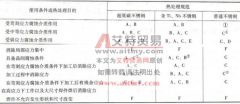
焊后热处理规范见表 5-3 。 表 5-3 铬镍不锈钢加工及焊后热处理参数 注: A- 完全退火, 1065 ~ 1120 ℃缓冷; B- 退火, 850~950 ℃缓冷; c- 同溶处理, 1065~1120 ℃水冷或急冷; D- 消…
除遵守埋弧焊常规工艺要求外,与焊接其他钢材的区别有: ①在结构允许情况下,应尽量选用低碳、超低碳母材和 C 、 S 、 P 等杂质都得到严格控制的超纯不锈钢。 ②为抑制热裂与晶
奥氏体型不锈钢的钨极氩弧焊焊接工艺与碳钢及低合金钢并无多大区别,中的相关要求也适用于奥氏体不锈钢,而且氩弧焊的低热输入对奥氏体不锈钢更为有利。一般情况下,薄板宜采
可以采用 MIG 焊或 MAG 焊,但 MAG 焊应用范围有一定限制。 (1) MIG 焊 ①薄板宜采用细径焊丝(Φ 0.8~ Φ 1. 2mm )短路过渡焊,如采用脉冲焊,则可使用Φ 1. 6mm 以下焊丝和小于临界电流的平
(1) 普通铁素体型不锈钢 ①必须焊前预热,预热温度 100~150 ℃。预热温度随含 Cr 量的提高而提高。 ②必须尽量减少接头高温停留时间,以避免晶粒粗化。故热输入宜小,层温宜低( 1
(1) 控制焊缝金属成分是制订焊接工艺的基础 焊缝金属成分取决于母材与焊接材料的组合,应尽量采用同质焊接材料以保证接头性能。但对含碳较高 ( 如 3Cr13 、 4Cr13) 以及不能按规定进
(1) 预热 采用同质焊接材料焊接时,预热是防止冷裂纹的必要手段。预热温度可为 150~400 ℃,温度高低取决于含碳量和接头拘束度。对 w(C)0.10% ,且不含强化元素的普通 Cr13 型钢,如拘束