如何进行316L钢的厚板埋弧焊
某化工设备规格为Φ 3000mm × 11560mm × 25mm ,纵环缝均采用埋弧焊工艺。 (1) 焊接材料选择 316L 系超低碳奥氏体不锈钢,应配超低碳奥氏体不锈钢焊丝和碱性烧结焊剂。本例采用与母材成分

某化工设备规格为Φ 3000mm × 11560mm × 25mm ,纵环缝均采用埋弧焊工艺。 (1) 焊接材料选择 316L 系超低碳奥氏体不锈钢,应配超低碳奥氏体不锈钢焊丝和碱性烧结焊剂。本例采用与母材成分
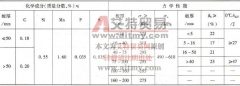
以δ 120mm SM50B 单丝双面埋弧焊为例,采用双 U 形坡口单丝埋弧焊工艺,焊前应预热,焊后应作消除应力热处理。母材化学成分和力学性能见表 3-62 。开不对称双 U 形坡口:正面坡口深度
艾特贸易小编以第一重型机械集团公司焊接 18MnMoNb 特厚板为例予以介绍。焊件为用于三峡电站水电机组的 18MnMoNb 锻钢主轴,焊接试验采用等厚 18MnMoNb 锻厚板代替。试板规格 δ180mm ×
以 SM53B (日本钢号)特厚板为例。焊件尺寸为δ 110mm (毛坯厚度 120mm )× 5000mm × 5000mm ,用于鞍钢半连轧机机架盖板。因焊件尺寸超过原材料板宽,纵、横向都要拼接,以形成十字焊缝