S7-300 PLC在中厚板精整控制系统中的系统概述
现场总线网络系统是近年来应用较为广泛的先进控制技术,其主要原因之一是现场总线系统实现了数字和模拟 I/O 模块、智能信号装置、过程调节装置、可编程序控制器 (PLC) 和 PC 之间的

现场总线网络系统是近年来应用较为广泛的先进控制技术,其主要原因之一是现场总线系统实现了数字和模拟 I/O 模块、智能信号装置、过程调节装置、可编程序控制器 (PLC) 和 PC 之间的
根据板材焊件接缝所处的空间位置,其焊接位置分为平焊、立焊、横焊和仰焊四种形式。应该说明的是,板料的焊接操作应根据板料厚度(如厚板、薄板)有所不同。 为保证焊件的焊接
PROFIBUS-DP 系统是一个两端有源终端器的线性总线结构,亦称为 RS-485 总线段,在一个总线段上最多可连接 32 个站。 9 针 D 型连接器用于总线站与总线的相互连接。 D 型连接器的插座与总
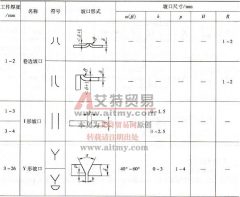
当板厚超过 30mm 时,最好采用开坡口的多层焊或多层多道焊,可获得较好的金相组织、较窄的热影响区和较高的冲击韧度。 板厚超过 30mm 时,最好开 V 形、 Y 形复合坡口,或开双 Y 形坡
① 变频器与主站 S7-300 的通信是通过在 SIMOVERT MASTERDRIVERS 上安装 CBP 通信板来实现的。机柜型变频器有 6 个槽可用来安装可选板, CBP 通信板可以安装在任何一个槽位。通信板安装完毕后
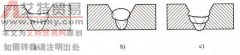
中厚板的水平 CO2 焊一般采用单面焊双面成形的工艺,通常采用 V 形坡口,其坡口形式如图 6-55 所示。焊前要清除坡口及其周围的油污、水锈等,并露出金属光泽。装配时,要根据具体
(1) 工况 沥青换热器简体和封头为Φ 1100mm × 26mm 的 0Cr18Ni9Ti 奥氏体不锈钢,法兰系 16Mn 锻厚板,其结构如图 11-9 所示,每台换热器须焊接二条异种钢焊缝。 (2) 焊接试验及焊接工艺评定
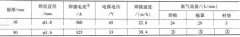
以 Ti-6Al-4V(TC4) 厚度为 16mm 板、 50mm 板和 Ti-5Al-2.5Sn(TA7) 厚度为 12.7 mm 板对接接头 MIG 焊为例。均采用喷射过渡方式,使用带槽水冷钢垫板多层多道焊,可达到单面焊双面成形效果…
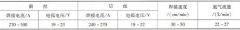
(1) 原理简介 采用由两台电源、两台送丝机和一把焊枪组成的 TANDEM 双丝焊系统,主设备为法国 SAF 产 STARMATIC R450 TOPMAG 自动双丝焊机。焊接过程中,双丝由两个独立并相互绝缘的导电嘴
以船用管系及附件的 B10 白铜厚板焊接为例,厚壁管管径为Φ4 19~ Φ 914mm ,壁厚 19mm ,母材化学成分见表 7-37 。 表 7-37 母材及焊材熔敷金属化学成分(质量分数, % ) (1) 焊接工艺试验