焊条电弧焊单面焊双面成形焊接的断弧焊法
断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠

断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠
中厚板的坡口焊单面焊双面成形一般采用水冷焊剂铜垫和热固化焊剂垫两种方法。热固化焊剂垫的优点是可用于具有一定弧度的环焊缝和强制成形立焊缝,缺点是只能一次性使用,生产
1 .技术要求 (1) 根据任务,设计主电路图,列出 PLC 控制 I/O 口(输入 / 输出)元件地址分配表,设计梯形图及 PLC 控制 I/O 口(输入 / 输出)接线图。 (2) 安装 PLC 控制线路,熟练正确地
答:首先按操作规程进行焊前准备。通常对于焊件板厚大于 16mm 时,可采用开坡口焊接,由于是悬空焊接,坡口应尽量采用机械加工,以保证装配间隙小于 1mm ,否则容易产生焊穿。 在
连弧焊法是在焊接过程中,电弧连续燃烧不熄灭,采取较小的坡口钝边间隙,选用较小的焊件电流,始终保持短弧连续施焊的一种单面焊双面成形焊接技术。与断弧焊法一样,尽管其焊
单面焊双面成形焊接技术是以单面施焊的方式,在具有单面 V 形或 U 形坡口的焊件上获得双面成形的焊缝(该焊缝的正、背两面均应具有良好的内在及外观质量)。它与双面焊相比,省
答:单面焊双面成形是一种高效埋弧焊方法。它是使用较大的焊接电流,将焊件一次熔透。 单面焊双面成形埋弧焊的主要问题是随着焊件厚度的增大,需采用的焊接线能量也得显著增大
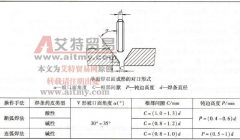
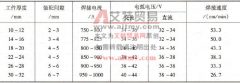
单面焊双面成形埋弧焊是一种先进的焊接工艺。开 I 形坡口,留较大的间隙,用铜垫或热固化焊剂垫保证焊缝背面成形,从正面进行单层单道焊,一次可焊透 20mm 以下的工件(间隙 5~
悬空焊时,工件背面不加衬垫,不需要任何辅助设备和工具卡,比较方便。为防止液态金属从间隙中流失或引起烧穿,要求严格控制间隙,装配时一般不留间隙或间隙≤ 1mm 。焊接正面
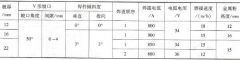
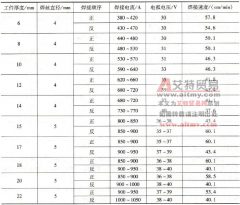
在焊前应根据工件厚度预留一定间隙,不同板厚的预留间隙和焊接工艺参数见表 2-71 。 表 2-71I 形坡口加垫双面焊工艺参数 注:焊剂 HJ431 ,焊丝直径 5mm 。 焊正面焊缝时,可采用焊剂垫