
在焊前应根据工件厚度预留一定间隙,不同板厚的预留间隙和焊接工艺参数见表2-71。
表2-71 I形坡口加垫双面焊工艺参数
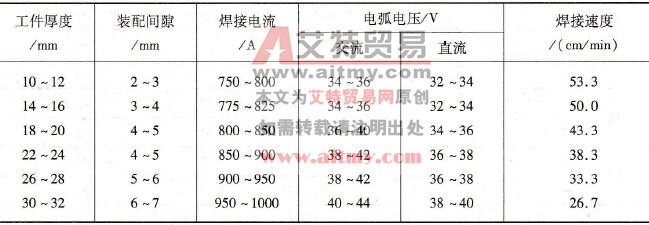
注:焊剂HJ431,焊丝直径5mm。
焊正面焊缝时,可采用焊剂垫或临时工艺垫板,防止烧穿或焊漏,工艺参数必须保证熔深超过工件厚度的60%~70%。
采用焊剂垫时,要求工件下面的焊剂在焊缝全长都与工件贴合,并且压力均匀。若背面的焊剂过松,会引起漏渣或液态金属下淌,严重时会引起烧穿。焊剂垫结构原理见图2-57。
为了防止焊正面焊缝时出现焊漏或烧穿等情况,还可采用临时垫板,结构如图2-58所示。焊正面焊缝前应在间隙内撒满细颗粒焊剂。
临时工艺垫板的作用是托住填在间隙中的焊剂,可用厚度为3~4mm,宽30~ 50mm的薄钢带,或采用石棉绳、石棉板做临时垫板,焊完正面焊缝后,翻转工件,除去临时垫板,清除间隙内的焊剂和焊缝背部的焊渣后,焊接反面焊缝。
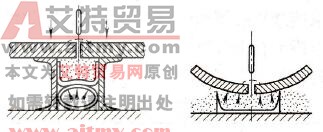
图2-57 焊剂垫结构原理图
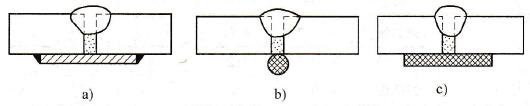
图2-58 临时垫板双面焊
a)薄钢带垫b)石棉绳垫c)石棉板垫