如何检查坡口和焊缝的外观质量
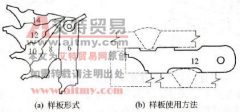
应根据相关施工标准来加工坡口的形状和尺寸,不符合要求的要进行修复。坡口在沿长度方向,要求其角度、间隙、尺寸稳定,不允许有错边。坡口的表面不允许有深的切痕、龟裂或有

应根据相关施工标准来加工坡口的形状和尺寸,不符合要求的要进行修复。坡口在沿长度方向,要求其角度、间隙、尺寸稳定,不允许有错边。坡口的表面不允许有深的切痕、龟裂或有
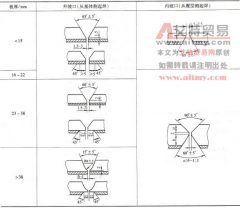
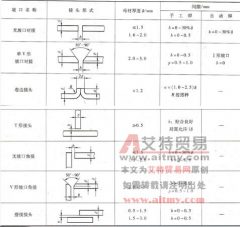
对接焊坡口形式示于表 11-66 ,适用于平板对接,以及简体纵、环缝 SMAW 焊和 SAW 焊。搭接接头和角接接头的构成如图 11-34 所示。根据构件焊接接头位置,有时又可分为外坡口和内坡口,
钛的活性极强,气焊、焊条电弧焊和埋弧焊的保护方式都难以奏效,唯有高纯度的惰性气体保护或在真空状态下施焊方可。φ ( Ar) 或φ (He) 均应在 99. 99% 以上。 钛的真空电子束焊尚未普
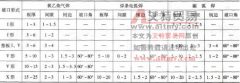
(1) 氩弧焊(含 TIG 焊、 MIG 焊) 推荐钛及钛合金的氩弧焊焊接坡口见表 9-3 。 表 9-3 推荐钛及钛合金氩弧焊的焊接坡口 (2) 等离子弧焊 熔透型微束等离子弧焊对δ 3mm 板可开 I 形坡口,δ
(1) 坡口准备 焊件δ 5mm 且双面焊时开 I 形坡口,δ≥ 5mm 时视具体情况开 V 、 U 或 X 形坡口。坡口须机加工。 (2) 焊丝及熔剂选择 可采用含脱氧元素的低磷铜焊丝 HS202 和特制纯铜焊丝
不同焊接方法和板厚的坡口形式及尺寸见表 7-2 。 表 7-2 不同焊接方法和板厚的铜及铜合金焊接推荐坡口形式及尺寸 (1) (单位: mm )① ①除坡口角以“°”表示外。 表 7-2 不同焊接方