电阻焊概述
电阻焊是指将工件组合后,通过电极施加压力,利用电流流过接头的接触面及邻近区域时产生的电阻热来进行焊接的一种熔焊方法。根据接头形式不同,电阻焊可分为点焊、缝焊和对焊

电阻焊是指将工件组合后,通过电极施加压力,利用电流流过接头的接触面及邻近区域时产生的电阻热来进行焊接的一种熔焊方法。根据接头形式不同,电阻焊可分为点焊、缝焊和对焊
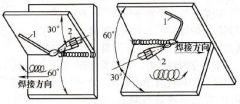
焊嘴与工件的夹角和平焊一样,但焊接火焰向上斜,形成熔池后火焰偏向立面,借助火焰压力托住三角形焊缝熔池。焊嘴沿焊缝方向一扎一抬,借助火焰喷射力把液体金属引向三角形顶
答:工件被钨污染的主要原因:引弧时工件与电极接触、电极熔化和母材合金化、电极接触到熔池。 主要解决措施:采用高频引弧,用铜引弧板,使电流减小或增大电极,用镀钍或锆钨
锯削工件时应注意以下几点。 (1) 安装锯条松紧要适当,锯齿要向前。 (2) 被锯削工件应用台虎钳夹紧,锯削口应靠近夹紧处。 (3) 锯削时手锯要往复成一直线,用力不要太猛,用力要均
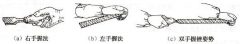
用手锯锯割工件时,手锯的握持方法如图 2-1 所示,应依靠向前推锯进行锯削,而在向回退锯时不切削,因此,推锯时应施以适当的压力,而在回锯时将锯微微抬起,以减少锯齿的摩擦
锉刀是对工件表面进行锉削加工的工具,锉刀面上的齿纹有单齿纹和双齿纹两种。单齿纹锉刀的齿纹较粗,适用于软材料的锉削;双齿纹锉刀的齿纹是从两个方向交叉排列的,适用于脆
焊接是根据被焊工件的材质(同种或异种),通过加热、加压或二者并用,采用(或不用)填充材料,使焊件达到原子间的结合而形成永久性连接的加工工艺。 焊接加工属于不可拆卸连
(1) 握锉和运锉 以平锉为例,图 2-2 为扁锉的握法。右手握住锉柄,左手压住扁锉前端,握锉时手和臂自然放松。锉削时的基本姿势如图 2-3 所示,身体重心应落在左脚上,伸直右腿,手
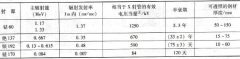
答:根据被探伤工件的厚度来选择γ射线源。如厚件选用钴 60 ,中等厚件选用铯 137 ,薄件选用铱 192 ,轻金属选用铥 170 。 各种γ射线源可透照的钢材厚度如表 1 所示。 表 1 γ射线源的
生产工序:全速正转到位置①,减速运行,到位置②,停止运行,进行喷漆。 全速反转到位置③,减速运行,到位置④,停止运行,装卸工件。 继电器作用: KA1 变频器运行中得电,用