FX2N PLC工件移送机构举例
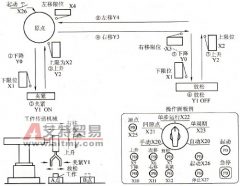
图 3-32 所示为用机械手移送工件的机械系统。左上作为原点,工件按下降、夹紧、上升、右移、下降、放松、上升、左移的次序依次运行。下降/上升、左移/右移中使用双螺线管的电

图 3-32 所示为用机械手移送工件的机械系统。左上作为原点,工件按下降、夹紧、上升、右移、下降、放松、上升、左移的次序依次运行。下降/上升、左移/右移中使用双螺线管的电
工件与水平面呈一定角度,焊缝处于斜置位置施焊时叫倾斜焊,根据焊接方向不同,又可分为上坡焊和下坡焊,它们对焊缝成形的影响和焊丝倾斜时一致,见图 1 。 图 1 焊件位置对焊缝
在三菱 FX 微型 PLC 程序设计中,方便指令旨在减轻 PLC 编程负担。状态初始化指令 IST 就是一条方便指令,三菱 FX2N 系列 PLC 的状态初始化指令 IST 与 STL 指令一起使用,专门用来设置具有
一、任务要求 在实际生产当中,许多工业设备要求有多种工作方式,比如数控机床要求有手动和自动工作方式,在这些工作方式中又包含有单周期、连续、单步和回原点工作方式。 某
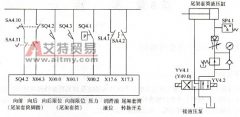
某 FANUC 0T 系统数控车床的尾座套筒的 PLC 输入开关如图 7-4 所示,当脚踏开关使套筒顶紧工件时,系统产生报警。 图 7-4 FANUC 0T 系统数控车床的尾座套筒控制示意图 故障分析:在系统诊
利用钻头在工件实体材料上切削出孔。钻孔时注意事项: (1) 工件紧固牢靠;钻头刀刃及几何角度正确、合适;钻头松紧必须用专用钥匙;转速合适,自动进刀时进刀速度合理。 (2) 快穿
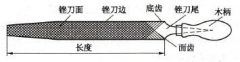
用带齿的锉刀对工件表面进行切削加工称为锉削。 锉刀由高碳素工具钢制成,开齿后切削部分淬火硬化,硬度在 HRC62~HRC67 之间。锉刀面是开有锉齿的主要工作表面,锉刀面全长称为锉
1 .工艺过程与控制要求 (1) 工艺过程图 11-15 是这种机械手的动作示意,其过程并不复杂。一共 6 个动作,分三组,即上升 / 下降、左移 / 右移和放松 / 夹紧。 该机械手是一个水平垂直
据用户称,该数控铣床加工好的工件在 X 轴方向上错位几毫米甚至几十毫米,但改用手动操作时设备工作又基本正常。 故障原因: 该铣床用手动操作时工作基本正常,自动操作时(即