珠光体耐热钢的焊接工艺要点有哪些
答:为了保证耐热钢有高温强度和高温抗氧化性,钢中加入铬和钼。但铬和钼的加入给焊接带来一定的困难,焊接时应防止热影响区淬硬和产生裂缝。珠光体耐热钢的焊接工艺要点有:

答:为了保证耐热钢有高温强度和高温抗氧化性,钢中加入铬和钼。但铬和钼的加入给焊接带来一定的困难,焊接时应防止热影响区淬硬和产生裂缝。珠光体耐热钢的焊接工艺要点有:
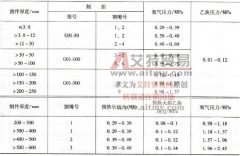
表 8-5 给出了氧乙炔焰手工气割的工艺规范。 表 8-5 氧乙炔焰手工气割工艺规范 表 8-6 给出了氧乙炔焰机械气割的工艺规范。机械气割指移动式半自动气割机和固定式自动气割机进行的
10kV冷缩电缆头制作步骤和工艺 10kV冷缩电缆头的制作主要包括剥离内外护套及钢铠、包绕填充胶以及固定电缆元件等众多步骤。 (1)剥离内外护套及钢铠。在剥离内外护套及钢铠之前
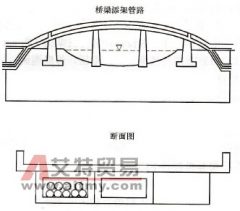
电缆敷设利用现有桥梁或是建设电缆专用桥时,首先应取得当地桥梁管理部门、河道管理部门、规划部门和原有桥梁设计单位的同意。在桥梁上增加的电缆和附件等设施,不得减小桥底
(1) 压缩机吸气口温度应比蒸发温度高 1 ~ 3 ℃。蒸发温度一般在 0 ~ 10 ℃,用得最多是 0 ~ 5 ℃。 (2) 压缩机排气温度一般不应超过 60 ~ 70 ℃。否则水温升高,杂质分解增多,引起腐
由于不同的工艺要求对机械设备也提出了不同的工作状态和控制模式,归纳起来主要有以下几种。 (1) 连续恒定负载 连续恒定负载是指负载在足够长的时间里连续运行,并且在运行期间
工艺模块中具有硬件级的信号处理功能,可对各种传感器进行快速计数、测量和位置记录,支持定位增量式编码器和 SSI 绝对值编码器。 S7 - 1500 PLC 的工艺模块目前有 TM Count 计数模块和
焊炬运动速度 v 气焊 ( m/h) 与板厚 t 和焊件材料有关,焊炬运动速度 v 气焊 =K/t 。式中 K 按表 6-12 确定。 表 6-12 系数 K 的取值
压缩机的吸气温度不宜超过 15 ℃。 压缩机的排气温度对 R22 在 80 ~ 140 ℃、对 R12 在 70 ~ 120 ℃之间。 冷却水的供水量应根据压缩机的排气压力加以调节。 压缩机的油泵压力,新系列
钢架是焊接加工中的常见构件之一。 一般钢架的焊接应先焊腹杆与节点板之间的焊缝,然后再焊上、下弦与节点板之间的焊缝,焊接次序不应集中,而应在节点间间隔跳开焊接。焊接次