青铜的气焊操作要点
青铜的气焊工艺及操作应注意以下问题: 1) 焊前准备。气焊前应铲去铸件的缩孔、疏松、落砂等缺陷,并铲出 60 ° ~70 °的坡口,铲凿深度至出现完好的母材金属为止。焊补裂纹前,应

青铜的气焊工艺及操作应注意以下问题: 1) 焊前准备。气焊前应铲去铸件的缩孔、疏松、落砂等缺陷,并铲出 60 ° ~70 °的坡口,铲凿深度至出现完好的母材金属为止。焊补裂纹前,应
竖井敷设是指电缆安装在竖井中的电缆安装方式。竖井敷设一般是多根垂直敷设,上下高差较大,敷设在竖井中的电缆必须具有承受纵向拉力的铠装层。在竖井中,选用阻燃电缆时,宜
答: (1) 加热方式。加热方式有点状加热、线状加热和三角形加热三种。点状加热用于矫正刚性小的薄件。线状加热用于矫正中等刚性的焊件,有时也可用于薄件。三角形加热可用几个
坡口设计必须按结构具体焊接工艺要求,一般原则为: ①可不开坡口的尽量不开坡口,包括可不开坡口焊透和结构无焊透要求两种情况。 ②为提高生产率和节约焊接材料(同时也节约
正确选用变频器的类型,首先要按照生产机械的类型、调速范围、静态速度精度、启动转矩的要求,然后决定选用哪种控制方式的变频器最合适。所谓合适是既要好用又要经济,以满足
焊接工艺评定与焊接性试验的区别主要是两者的试验目的、试验方法及产生的作用不同,焊接工艺评定试验是产品施焊的小规模预演,是产品焊接接头能否满足使用要求的验证,是压力
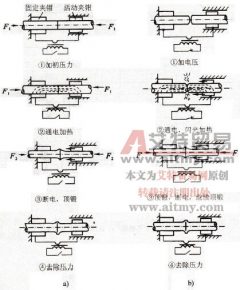
根据焊接工艺过程不同,对焊可分为电阻对焊和闪光对焊。 1 .电阻对焊 焊接过程是先施加顶锻压力 (10 MPa ~ 15 MPa) ,使工件接头紧密接触,通电加热至塑性状态,然后施加顶锻压力
答:焊接是一种复杂的工艺过程,影响其质量的因素很多,将众多因素合理地组合和正确运用,才能焊接出符合生产需要的优质焊接接头。 一种拟定出的工艺能否保证产品技术条件,则
根据焊条的分类,各类焊条的组成和工艺性能如下: 1) 钛型(氧化钛型):药皮含多量氧化钛(金红石或钛白粉)的焊条。其工艺性能良好,熔深普通或较浅,电弧稳定,飞溅很少,熔
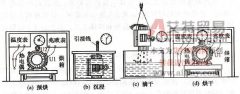
答:有条件的修理单位应采用正规的沉浸、滚浸和滴浸设备进行浸漆。图 7-2 是一套正规的沉浸工艺流程。其工艺视所用漆种而定。表 7-2 是无溶剂漆的一次浸漆和烘干工艺过程及要求,