高碳钢的气焊工艺要点
当高碳钢采用气焊焊接时,通常要采取以下的工艺措施: 1) 当焊接要求不高的焊件时,可采用低碳钢焊丝;当焊接要求较高的焊件时,则选用与母材成分相近的焊丝,甚至选用合金结构

当高碳钢采用气焊焊接时,通常要采取以下的工艺措施: 1) 当焊接要求不高的焊件时,可采用低碳钢焊丝;当焊接要求较高的焊件时,则选用与母材成分相近的焊丝,甚至选用合金结构
焊条电弧焊在生产中除用于焊接外,还用于焊补加工。对于不同的泄露形式,应有针对性地采用不同的止漏方案和补焊方案,而焊补过程中,正确地选择焊接规范并运用合适的操作方法
答:焊接碳钢时焊接材料及工艺要素通常根据产品结构、材料特点、载荷性质、工作条件、施焊环境等因素进行确定。 (1) 当焊接重要或裂纹敏感性较大的结构时,常选用低氢型碱性焊
由于不同的工艺要求对机械设备也提出了不同的工作状态和控制模式,归纳起来主要有以下几种。 (1) 连续恒定负载 连续恒定负载是指负载在足够长的时间里连续运行,并且在运行期间
①焊前适当预热:预热温度见艾特贸易网相关文章。 ②焊后应缓冷,或采取适当保温措施。 ③宜采用较大焊缝成形系数,以避免深而窄的焊缝。为此应采用较大坡口角,最好采用 U 形
(1) 对装配的要求 ①要求接头装配间隙均匀,无错边。 ②如定位焊不足以保证定位,则须在定位焊外另加适当措施:例加采用压紧装置以及在坡口的正面或背面沿待焊焊缝焊接“马板”
Cr25Ni20 型不锈钢在高温时有较高的抗氧化能力,又叫高温不起皮钢。由于钢中含硅量较多,因此在一般氧化气氛中的使用温度可在 1100 ℃以下,在微弱的硫化物气氛中的使用温度可在
焊接工艺规程是将焊接工艺过程的内容,按一定格式写成的技术文件,它是以科学理论为指导,结合现场的生产条件,在实践的基础上总结制订出来的。工艺规程是否合理,直接关系到
由于不同的工艺要求对机械设备也提出了不同的工作状态和控制模式,归纳起来主要有以下几种。 (1) 连续恒定负载 连续恒定负载是指负载在足够长的时间里连续运行,并且在运行期间
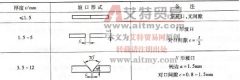
板件、管件气焊时,常用的对接接头为:焊缝坡口用 I 型、 X 型、 Y 型和卷边;壁厚 t3mm 时用卷边或 I 型,壁厚大(板件厚度≥ 5mm ,管件厚度≥ 2.5mm )采用 Y 型或 X 型、坡口角度 60