Cr16Ni35型不锈钢的焊条电弧焊工艺
Cr16Ni35 型不锈钢是高温时能保持足够强度并且抗氧化能力较强的钢,使用温度可达 1050 ℃,如果加入 1.5% (质量分数)的硅并使含铬量增加到 20% (质量分数),则使用温度可提高到

Cr16Ni35 型不锈钢是高温时能保持足够强度并且抗氧化能力较强的钢,使用温度可达 1050 ℃,如果加入 1.5% (质量分数)的硅并使含铬量增加到 20% (质量分数),则使用温度可提高到
根据焊接变形对结构的不同影响,焊接变形可分为局部变形和整体变形。局部变形是指构件某一部分的变形,如角变形、波浪变形等。整体变形是指整个构件的形状或尺寸发生变化,如
何谓焊接工艺规程,编制焊接工艺规程目的何在 (1) 焊接工艺和焊接参数 焊接工艺是指焊接结构或焊接接头加工所涉及的方法、内容和要求,包括编制焊接工艺规程 ( WPS) 、焊接工艺卡
①务必选用低氢或超低氢、高韧性结构钢焊条。 ②尽可能以较小的焊接热输入焊接。 ③若退火状态下焊接,焊后要进行调质处理,则应选用焊缝金属合金系统及调质处理规范与母材一
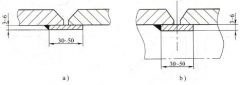
带永久衬垫埋弧焊有外加衬垫和自带衬垫两种方式,适用于结构无法实施双面焊的场合,多用于容器及管道的环缝(压力容器及管道的纵缝一般不允许接头带永久衬垫,环缝在设计焊缝
答: (1) 焊接方法。通常采用焊条电弧焊、 TIG 焊和 MIG 焊。普通铁素体不锈钢有时也用埋弧焊,但对耐蚀性和韧性要求高的高纯铁素体不锈钢不推荐埋弧焊,以防过热和氮、碳的污染。
工艺控制程序通过在监控画面中任意对象的 “ 属性 ” 一 “ 几何 ” 处组态一个 C 动作来实现,这样做的目的是为了使用触发器变量控制程序的扫描周期。为了不影响该对象的几何属
埋弧焊要求更仔细地下料,准备坡口装配。焊接前,应将焊缝两侧 50 ~ 60 mm 内的一切污垢与铁锈清除掉,以免产生气孔。 埋弧焊一般在平焊位置焊接。对焊接厚 20 mm 以下工件时,可以
①应按设计要求,选用与母材强度等级相当的低氢或超低氢、高韧性结构钢焊条。 ②按板厚和结构刚度、预热温度、层温,确定合适的焊接热输入。 ③焊后热处理温度应比母材回火温
电机 安装进线工艺标准图解 电管到电机进线、金属软管两端锁口一定要完整牢固工艺完善; 金属软管 接地 良好,电机内接线压线鼻或涮锡完整,接地线明确,不能把电机外的地脚螺