变频器故障检查的仪器测量法
使用常规电工仪表,对各组交、直流电源电压,对相关直流及脉冲信号等进行测量,从中寻找引起故障的元器件。例如用万用表检查各电源情况,及对某些电路板上设置的相关信号状态

使用常规电工仪表,对各组交、直流电源电压,对相关直流及脉冲信号等进行测量,从中寻找引起故障的元器件。例如用万用表检查各电源情况,及对某些电路板上设置的相关信号状态
IPM 与常规 IGBT 模块相比,有如下特点: ①内含驱动电路 设定最佳 IGBT 驱动条件。 ②内含过流保护、短路保护 在芯片中用辅助 IGBT 作为电流传感器,使检测功耗小、灵敏、准确。 ③内
可选择气焊、焊条电弧焊和手工钨极氩弧焊等方法。 (1) 气焊 应为严格中性焰,火焰能率与气焊碳钢时相同。可选用同质焊丝,最好是含锡量比母材高 1%~2% 的同质焊丝。也可选用含磷、
随微束等离子弧焊的兴起,超薄板的焊接已不再困难。微束等离子弧焊迄今仍未得到应有推广,故常规 TIG 焊目前仍有用武之地。现以厚度为 0.3~1.0mm 的 0Cr18Ni9Ti 超薄板对接焊为例,经验
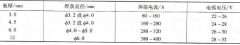
(1) TIG 焊 采用Φ 1.6mm 马氏体时效钢专用焊丝,电源极性:冷丝焊用直流反接,热丝焊用交流,背面须通氩保护。表 4-119 为焊接参数举例。 (2) MIG 焊 可采用短路过渡、喷射过渡和脉冲喷
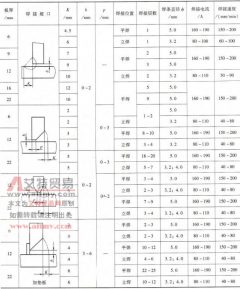
见表 5-6 。 表 5-6 奥氏体不锈钢角接接头焊条电弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
见表 5-7 。 表 5-7 奥氏体不锈钢对接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
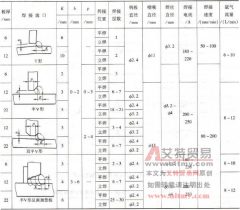
见表 5-8 。 表 5-8 奥氏体不锈钢角接接头钨极氩弧焊常规焊接参数 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )
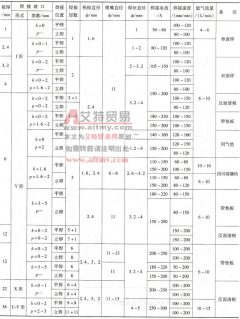
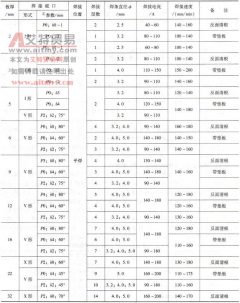
见表 5-5 。 表 5-5 奥氏体不锈钢对接接头焊条电弧焊常规焊接参数 ①除坡口角α为“°”外。 (部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,
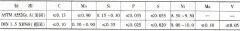
9Ni 钢系低碳马氏体低温钢,具有优良低温韧性和焊接性,工作温度可达 - 196 ℃,是制作超低温液体贮罐的理想用材。表 4-21 和表 4-22 为其化学成分和力学性能。 表 4-21 9Ni 钢的化学成分